Con una termocamera a infrarossi durante i test di fine linea, mentre la cella è sottoposta a illuminazione ad alta intensità: una saldatura, una linguetta o una stringa difettosa genera un punto caldo ben visibile nell'immagine termica.
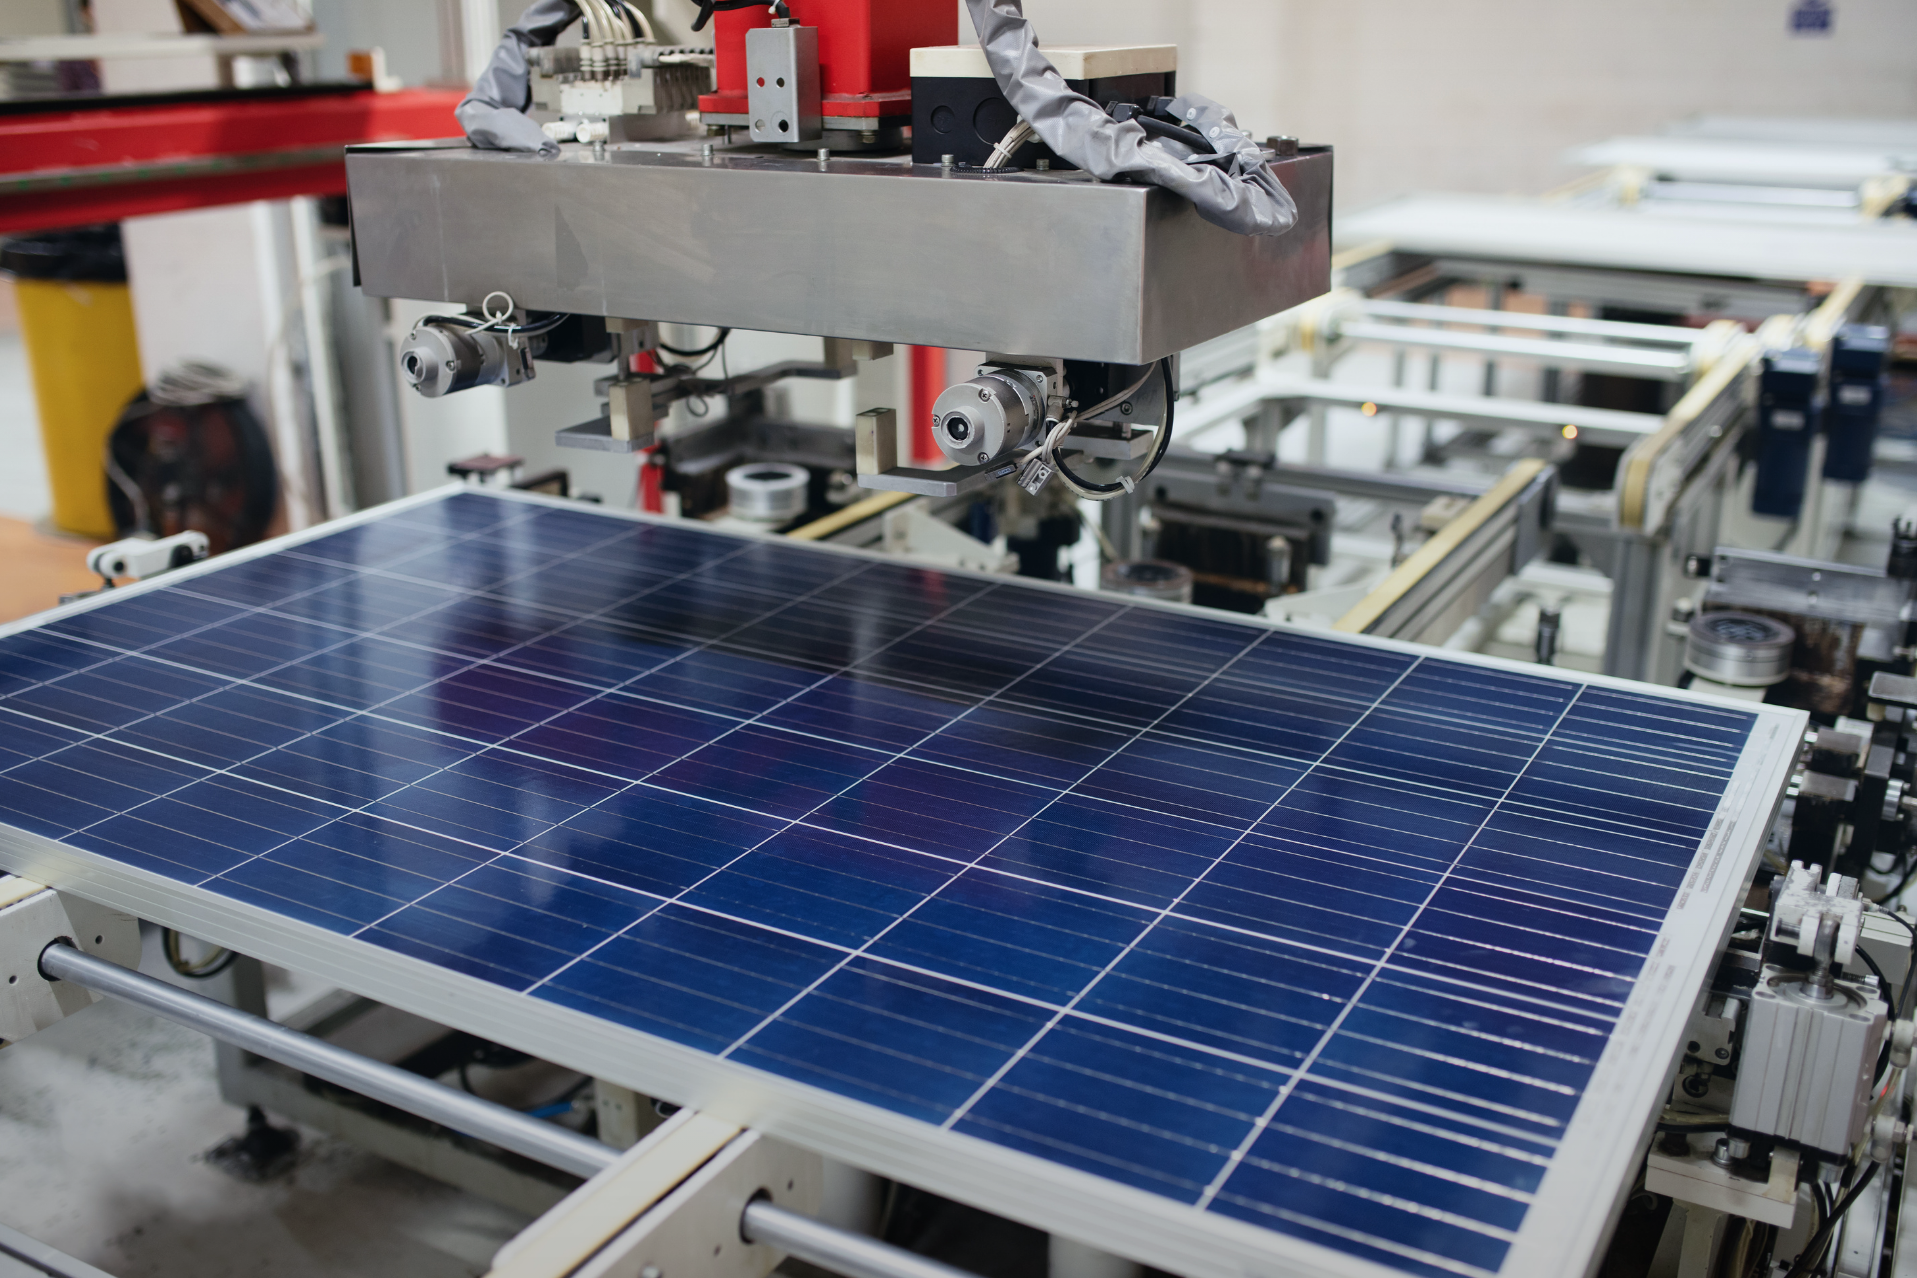
Ottimizzare la produzione di celle solari richiede un rigoroso controllo qualità termico per saldatura, linguettatura e infilatura, poiché i difetti nei moduli solari sono difficili da individuare con metodi tradizionali come la misurazione della resistenza elettrica o la carta termica, che risultano poco precisi e laboriosi. La soluzione è l'uso di una termocamera a infrarossi in combinazione con un'illuminazione ad alta intensità durante i test di fine linea. Questo metodo consente di identificare con precisione i punti caldi causati da difetti nelle saldature, nelle linguette o nelle stringhe, evidenziando guasti e connessioni mancanti.
I benefici includono l'identificazione immediata dei guasti, la riduzione dei tempi di fermo produzione, una maggiore affidabilità del processo e una riduzione dei moduli difettosi, con conseguenti risparmi sui costi. L'ispezione termica permette un'analisi dettagliata, grazie alla precisione termica e alla risoluzione spaziale della termocamera, che supportano l'individuazione di piccole imperfezioni.
La raccolta e l'archiviazione di dati radiometrici completi per ogni pannello consentono analisi a lungo termine, migliorando continuamente la qualità produttiva e prevenendo la diffusione di guasti su larga scala. Per i difetti interni alla singola cella, come gli shunt, si ricorre invece alla termografia lock-in.
Il monitoraggio termico non presidiato pone un problema specifico: se la connessione di rete cade, la misura deve comunque continuare. La Xi 410 LT ETH risolve questo scenario con un failsafe automatico: in assenza di connessione Ethernet, la telecamera commuta istantaneamente in modalità stand-alone, mantenendo attivi la misura e gli allarmi verso il sistema di controllo senza alcuna interruzione del servizio.
Nel controllo qualità termico ci sono applicazioni dove la differenza tra un componente conforme e uno difettoso vale pochi decimi di kelvin: delaminazioni, difetti di adesione, inclusioni, discontinuità strutturali che generano gradienti termici quasi impercettibili. La PI 450i porta il NETD a 40 mK - quasi il doppio della sensibilità della PI 400i - rendendo leggibili i dettagli termici che un sensore meno sensibile lascerebbe sepolti nel rumore di misura.
Nei processi che richiedono simultaneamente il massimo dettaglio spaziale e la capacità di catturare transitori termici rapidi, la scelta ricade inevitabilmente sulla PI 640i. Con 640×480 pixel a 32 Hz in modalità full frame e 125 Hz in modalità subframe su 640×120 pixel, è la termocamera della Precision Line che unisce la risoluzione VGA di un imager ad alta qualità con la velocità di acquisizione necessaria per processi dinamici - senza compromessi su nessuno dei due parametri.
Con una termocamera a infrarossi durante i test di fine linea, mentre la cella è sottoposta a illuminazione ad alta intensità: una saldatura, una linguetta o una stringa difettosa genera un punto caldo ben visibile nell'immagine termica.
Perché copre l'intera superficie del pannello in un'unica acquisizione, localizza il difetto con precisione e non richiede interventi manuali, mentre i metodi tradizionali sono più lenti e meno precisi.
Archiviati per ogni pannello, permettono di confrontare i lotti nel tempo, risalire alle cause ricorrenti dei difetti e migliorare il processo di saldatura.
Per maggiori informazioni sui nostri prodotti e servizi, compila il form di contatto.
Ti risponderemo al più presto.