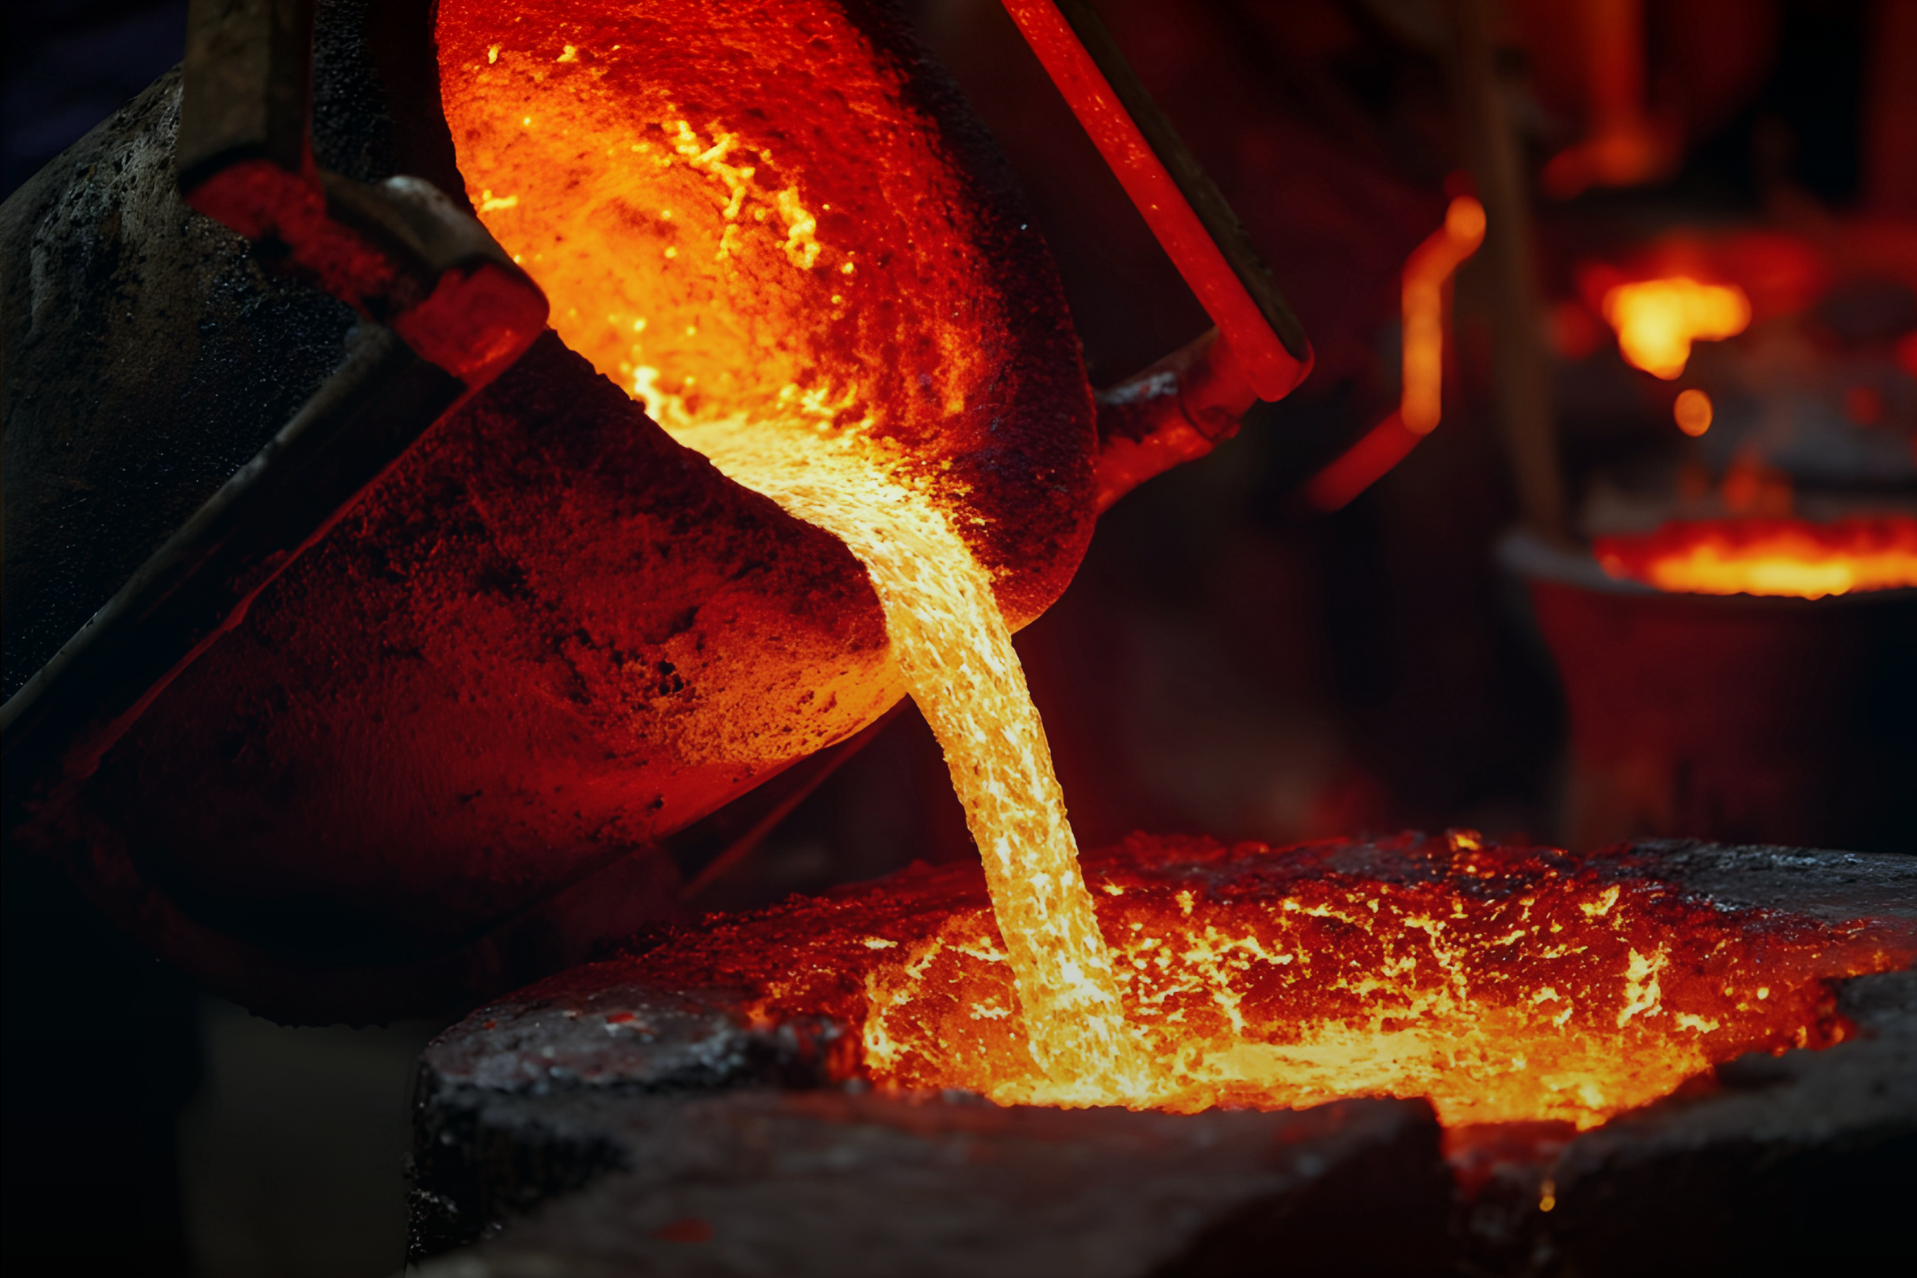
Nella fusione dei metalli, il materiale viene portato allo stato liquido e versato in uno stampo attraverso un crogiolo. La temperatura del bagno metallico deve essere monitorata con continuità durante tutto il processo: se scende al di sotto di una soglia critica, il getto risulta incompleto o presenta difetti strutturali, determinando lo scarto del pezzo e la perdita di tutta l'energia investita nel ciclo di riscaldo. Il metodo tradizionale - la termocoppia a immersione - è soggetto a rapido degrado per effetto del calore estremo, dell'ambiente corrosivo e del contatto meccanico ripetuto con il metallo liquido. Il risultato è una fornitura di dati inaffidabile, costi ricorrenti per la sostituzione dei sensori e rischi concreti per la sicurezza degli operatori in prossimità della zona di versamento.
La soluzione: imaging termico a lunghezza d'onda corta
Le termocamere a lunghezza d'onda corta, che operano
nell'intervallo spettrale di circa 0,85-1,1 µm, superano i limiti
dell'imaging termico a lunghezza d'onda lunga sfruttando la più alta
emissività che i metalli mostrano in questa banda: il risultato è una lettura
di temperatura più accurata e stabile, anche in presenza di vapori, riflessi
superficiali o materiale ossidato tipici degli ambienti di fonderia.
Posizionate in modo fisso sulla linea di colata, acquisiscono immagini
termiche del flusso di metallo liquido in uscita dal crogiolo, rilevando in
tempo reale ogni variazione critica della temperatura. I dati vengono
trasmessi in continuo al sistema di controllo: quando la temperatura scende
sotto la soglia impostata, il PLC riceve il segnale per bloccare il processo
o attivare il riscaldo del forno, senza alcun intervento manuale. A
differenza di un pirometro
puntuale, la termocamera
fornisce un profilo termico completo dell'intera area di
versamento, garantendo che nessuna zona a temperatura critica sfugga al
monitoraggio.
Caratteristiche tecniche e condizioni operative
Le termocamere a lunghezza
d'onda corta per la misura del metallo fuso coprono un
range di temperatura da 450 a 1800°C, adatto sia agli
acciai che alle principali leghe non ferrose. Le risoluzioni disponibili vanno
da 396×300 pixel per i modelli compatti e autonomi fino a 764×480 pixel per
le versioni ad alta precisione con interfaccia USB, con frequenze di
acquisizione fino a 32 Hz. Per proteggere la camera
dall'ambiente ostile della fonderia - polveri metalliche, schizzi di
materiale fuso e temperature ambientali elevate - è disponibile un
alloggiamento raffreddato ad acqua con spurgo aria che
consente il funzionamento fino a 315°C di temperatura ambiente,
senza necessità di sistemi di raffreddamento aggiuntivi per la testa del
sensore. La connettività è garantita da interfacce USB ed Ethernet,
quest'ultima particolarmente indicata per installazioni fisse con lunghe
distanze tra sensore e sistema di acquisizione. Una
funzione fail-safe integrata genera allarmi in caso di
guasto - cavo interrotto, crash del software, spegnimento del PC - rendendo
il sistema adatto alla produzione continua h24.
Vantaggi operativi e ritorno sull'investimento
Eliminare le termocoppie a immersione significa azzerare il costo ricorrente
dei sensori consumabili, che in una fonderia di media dimensione può
rappresentare una spesa consistente su base annua. Il monitoraggio continuo
del profilo termico del getto riduce la frequenza dei pezzi difettosi, con
effetti diretti sull'efficienza energetica e sulla qualità del prodotto
finale: ogni getto incompleto prevenuto corrisponde all'energia di un intero
ciclo di riscaldo risparmiata. L'integrazione nell'automazione di linea tramite
PLC libera l'operatore dalle attività di rilevazione manuale in prossimità
del metallo fuso, migliorando le condizioni di sicurezza sul posto di lavoro.
In diversi contesti applicativi documentati nel settore della
siderurgia e fonderia, il ritorno
sull'investimento è stato raggiunto entro il primo anno di utilizzo, grazie
alla combinazione tra risparmio sui consumabili e riduzione degli scarti
di produzione.