Nel processo di pressatura della lamiera la quantità di materiale che scorre nello stampo durante la formatura determina la qualità del pezzo: se la lamiera entra troppo, si formano grinze; se entra troppo poco, il materiale si assottiglia fino alla rottura. Misurare l'inserimento della lamiera durante la corsa della pressa permette di riconoscere queste condizioni e di intervenire sul processo.
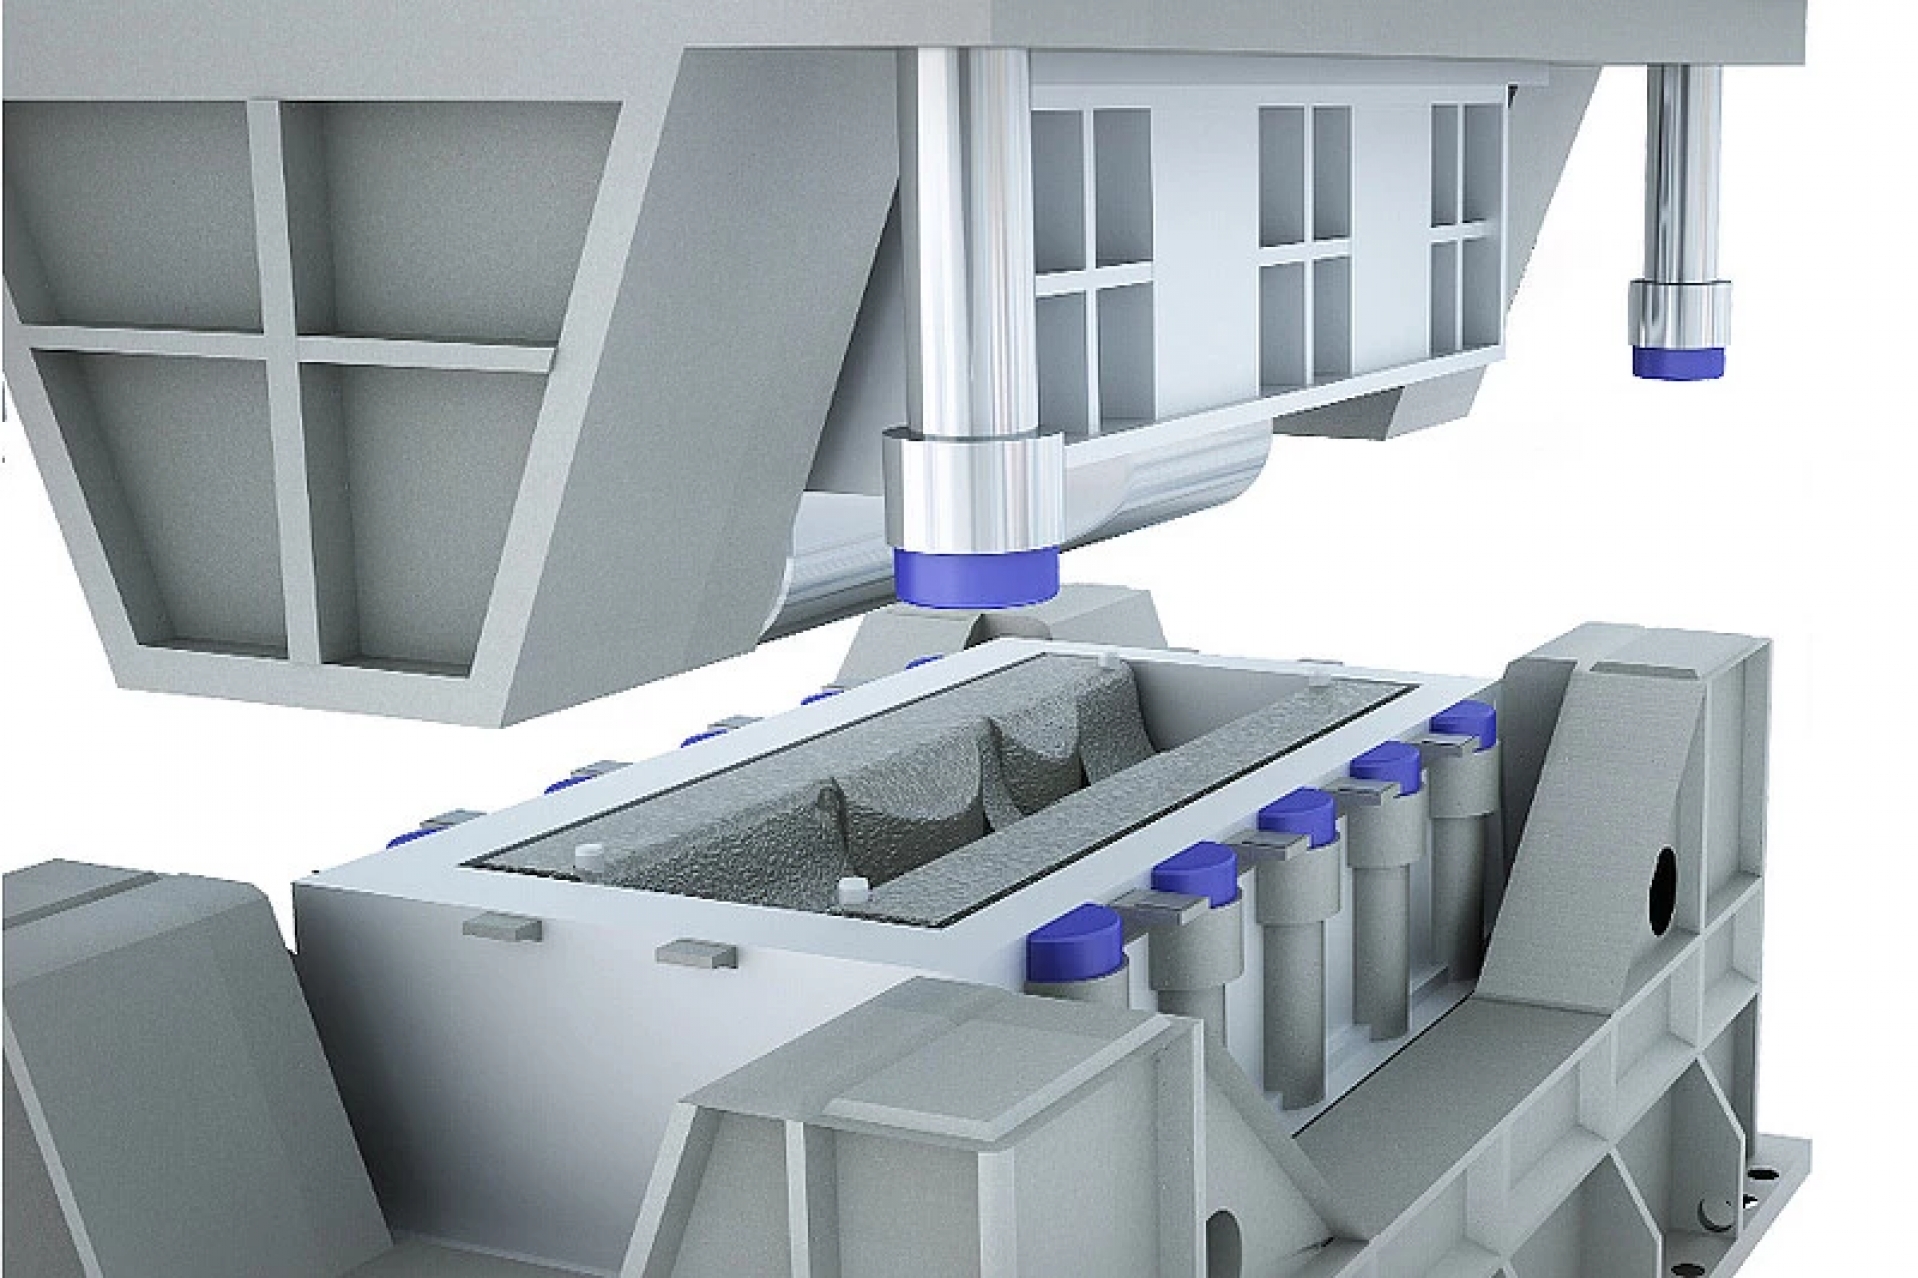
Il corretto inserimento della lamiera si monitora con i sensori a triangolazione laser optoNCDT 1420, posizionati attorno alla lamiera, nell'utensile o a lato di esso. I sensori rilevano la deformazione ai bordi della lamiera tra la parte superiore e inferiore dell'utensile e, grazie allo spot di misura molto piccolo, misurano anche fessure inferiori a 1 mm tra le due parti dello stampo. I valori indicano quanto materiale è fluito e vengono trasmessi al controller in forma digitale o analogica, per regolare in tempo reale la forza di pressatura.
L'optoNCDT 1420 è un sensore compatto con frequenza di misura fino a 8 kHz e controller integrato, che semplifica l'installazione. La funzione Active Surface Compensation (ASC) mantiene stabile la misura anche su superfici con variazioni di colore o luminosità, e la costruzione robusta resiste a vibrazioni e urti tipici delle presse. La regolazione della forza in base all'inserimento misurato riduce scarti, consumo di materiale e fermi. Prima della pressa si esegue anche il rilevamento di doppie lamiere a monte della pressatura.