Prova
Nella manifattura additiva la qualità del pezzo si decide strato dopo strato: temperatura del bagno di fusione e delle polveri, distanza e allineamento di testine, racle e piattaforme, geometria del deposito e del componente finito sono le grandezze da tenere sotto controllo. Nei processi a letto di polvere, nella deposizione di metallo con laser o ad arco e nella stampa a filamento, misure senza contatto in macchina e prove strutturali sui componenti stampati permettono di stabilizzare il processo, ridurre gli scarti e qualificare i pezzi per l'impiego finale.
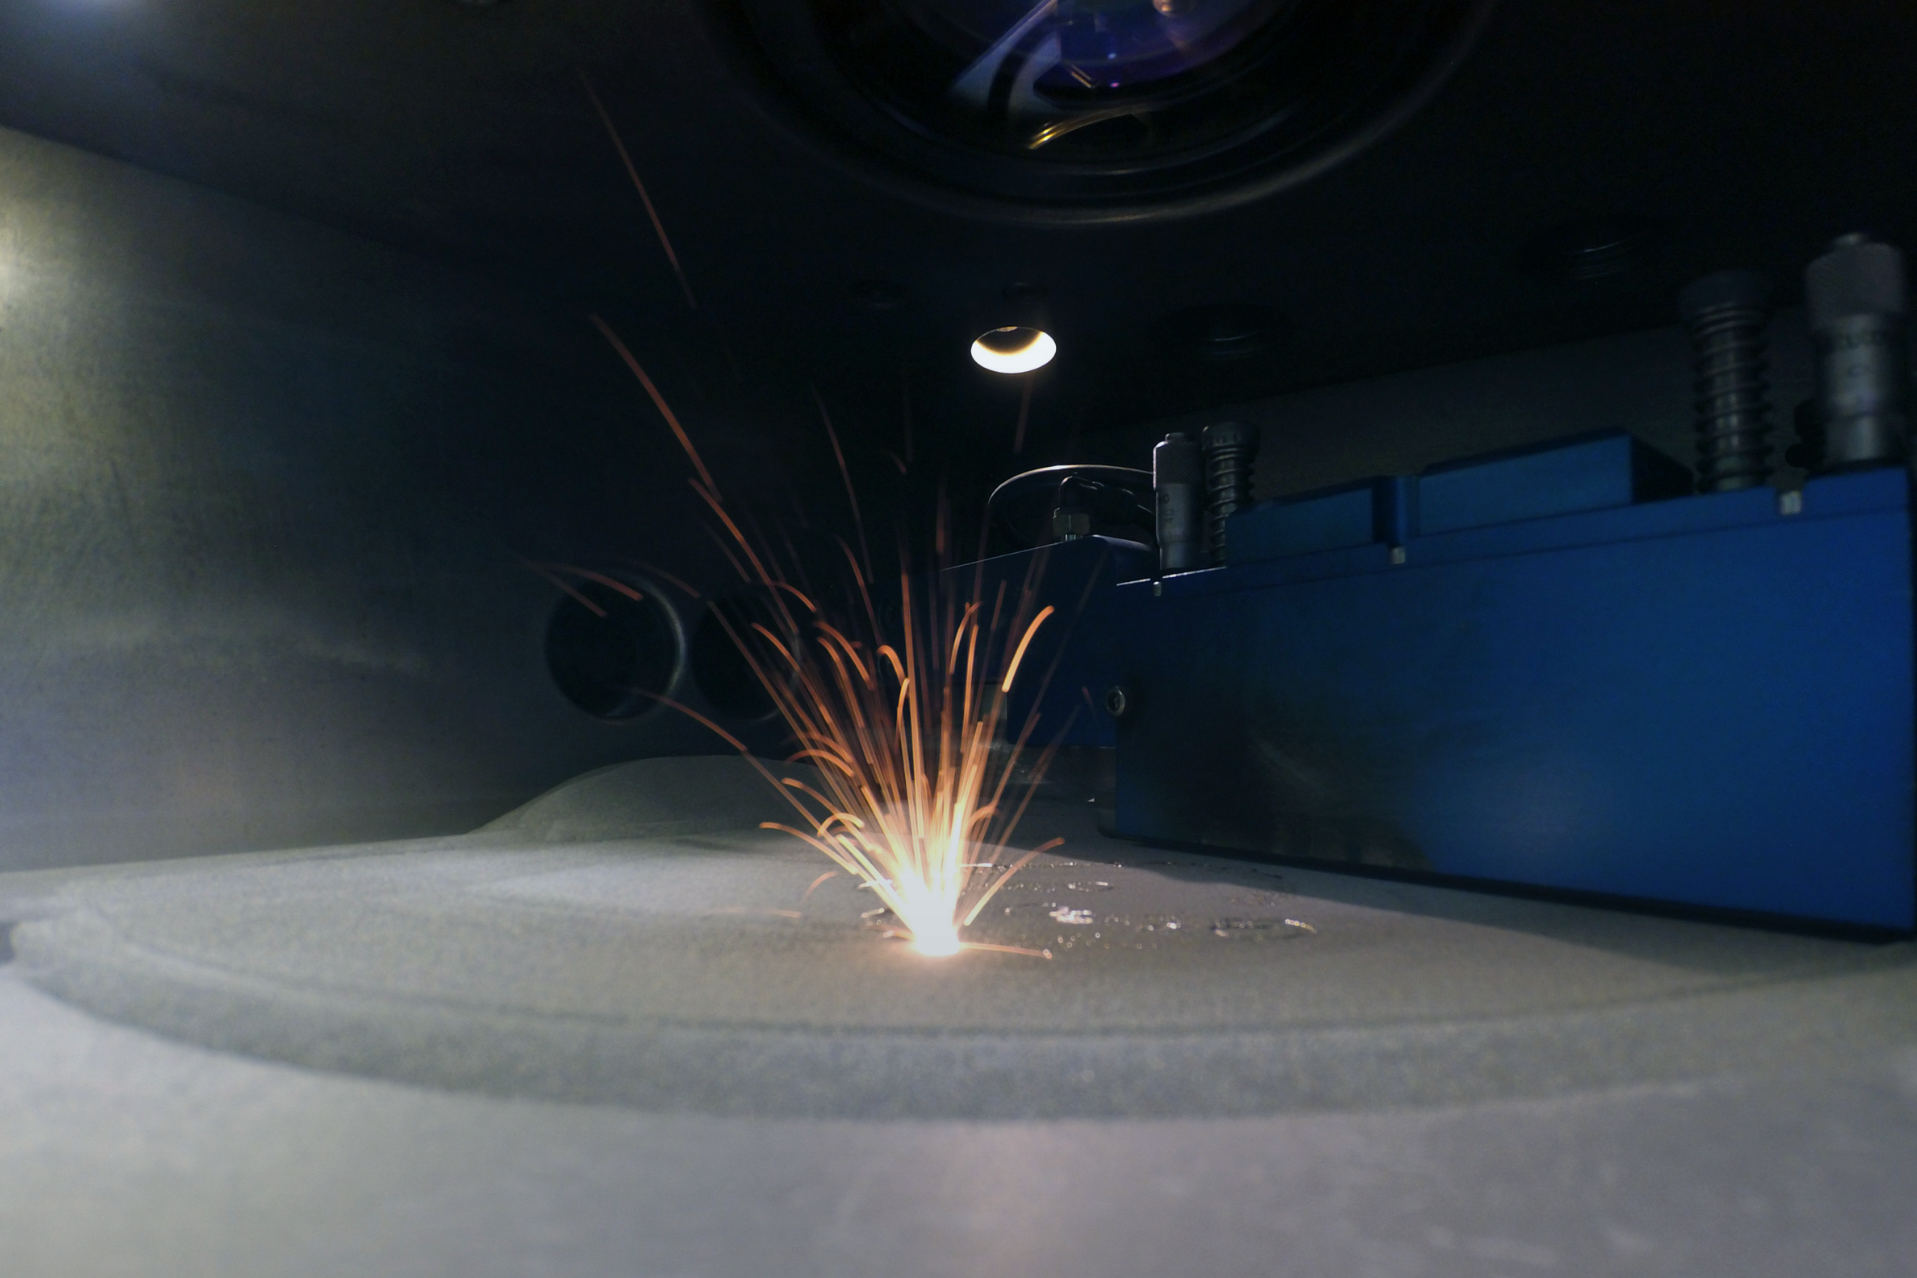
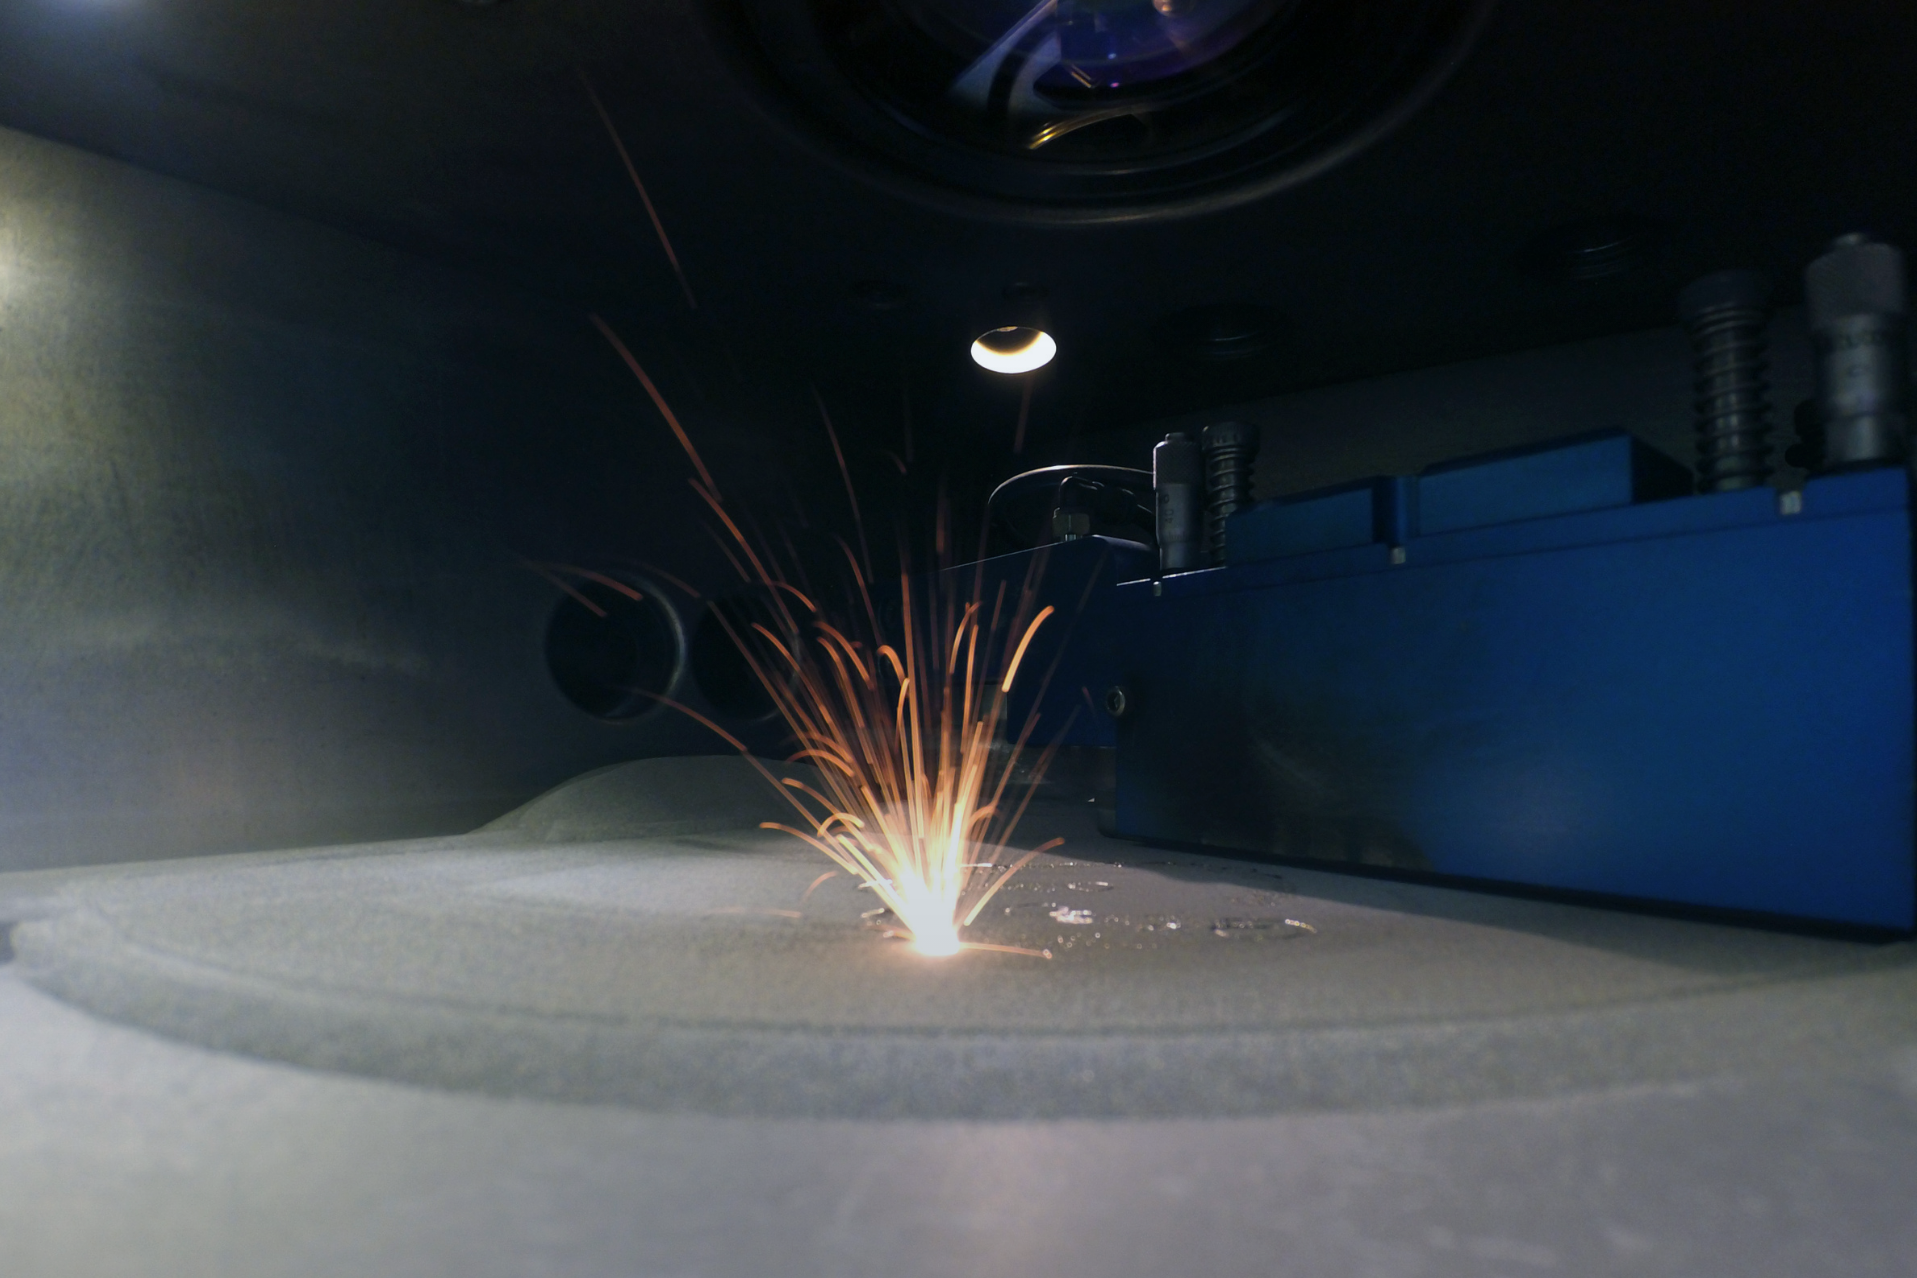
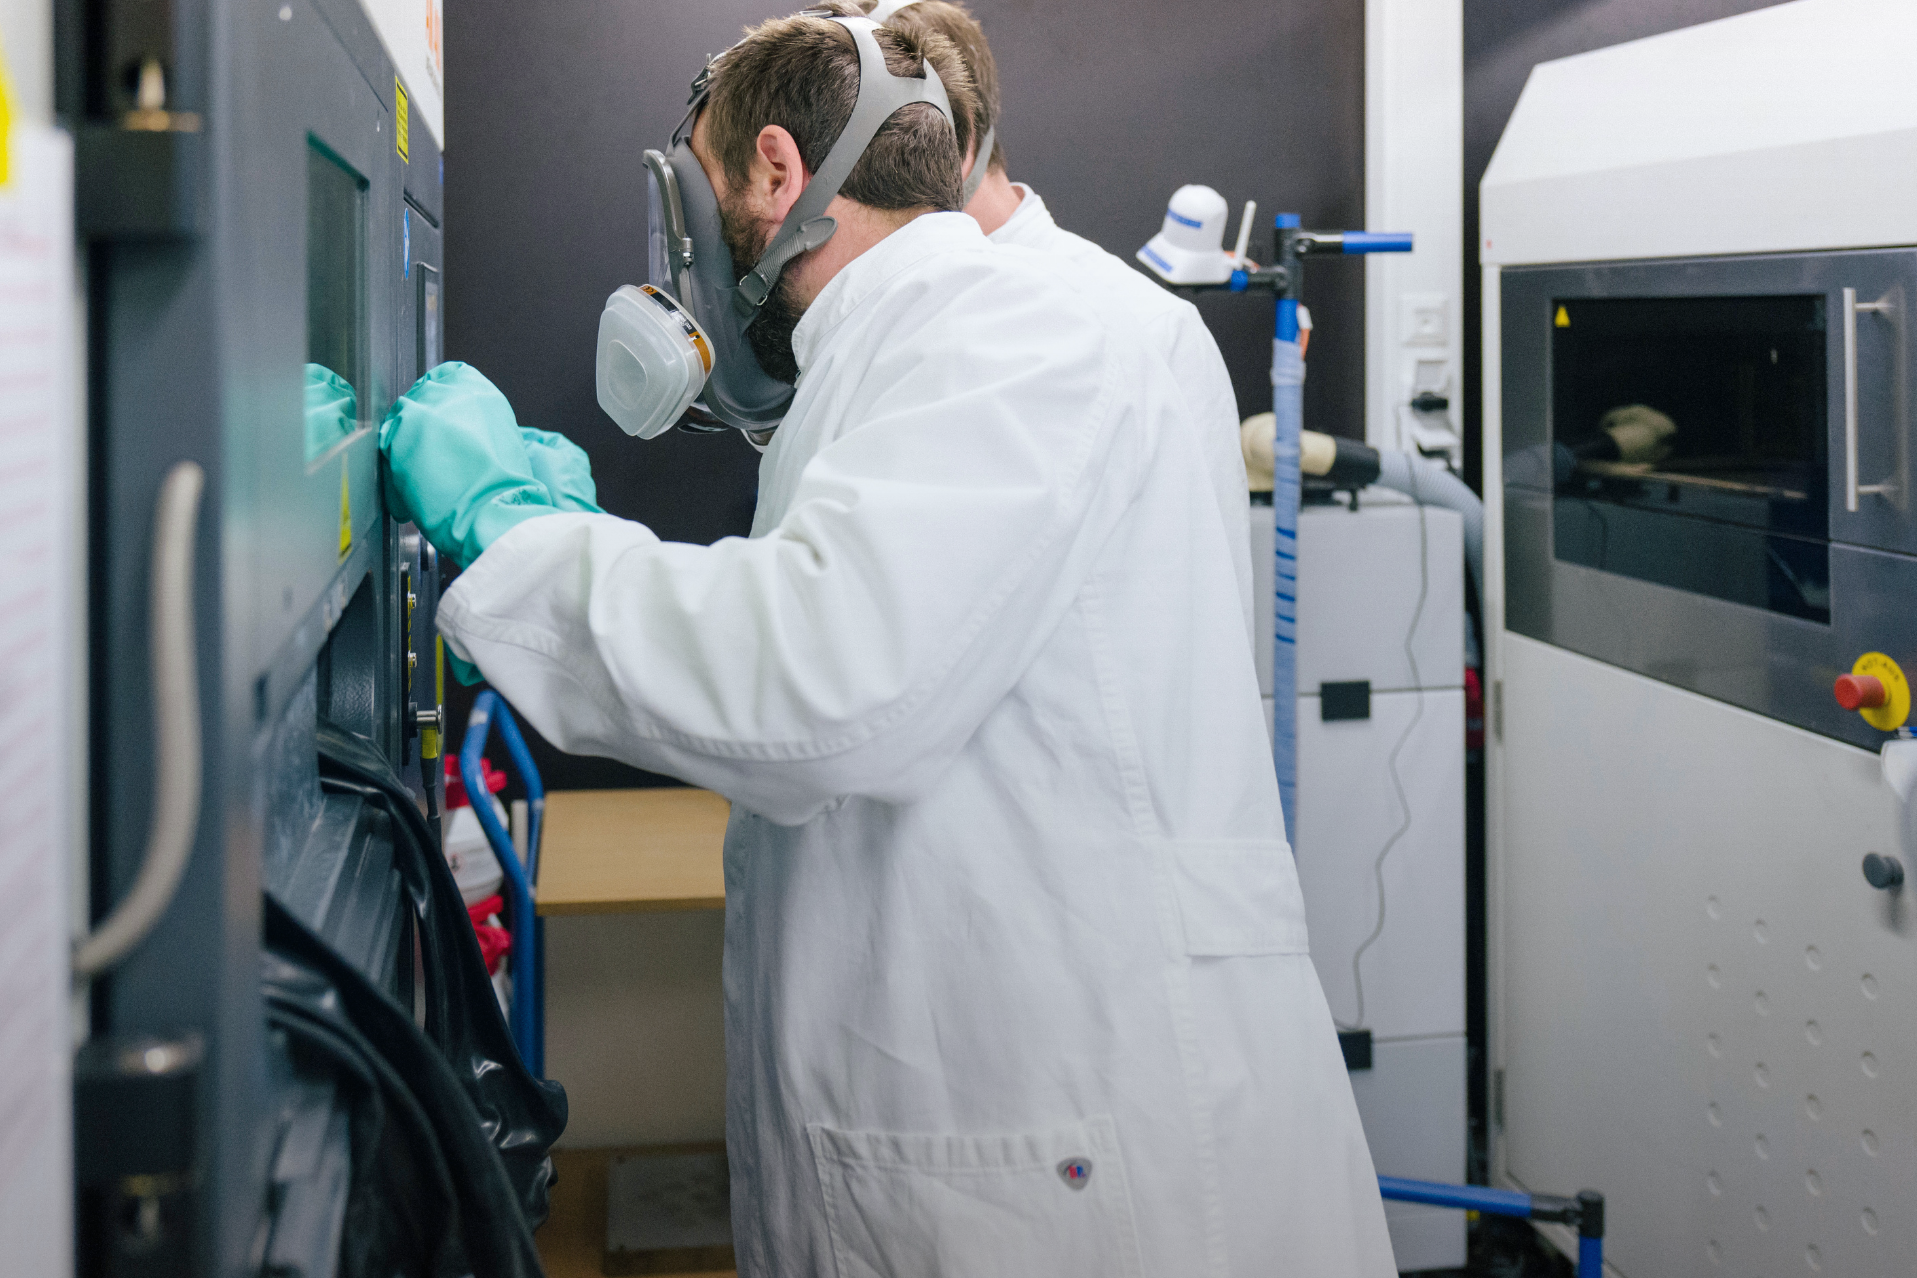
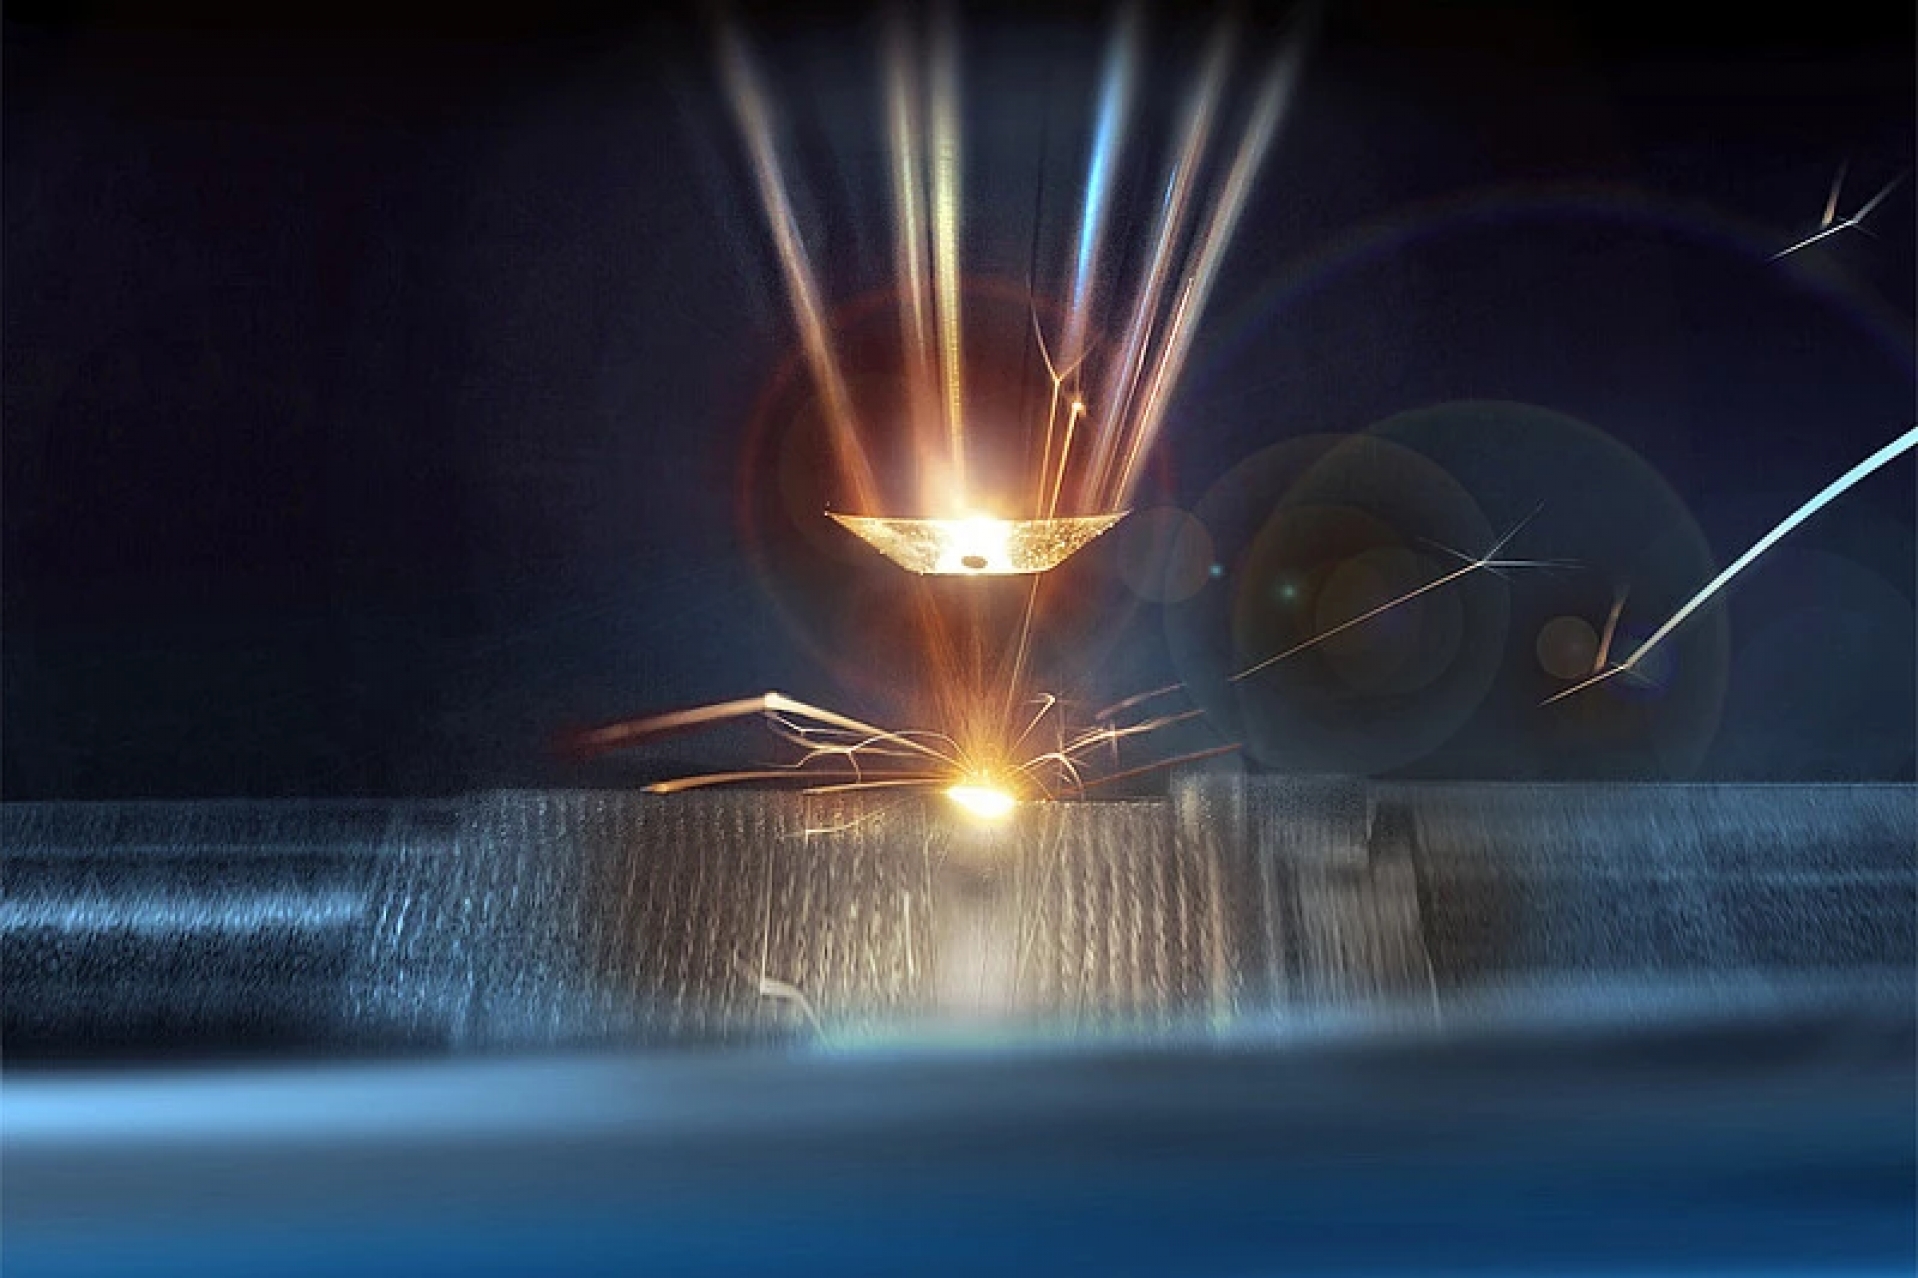
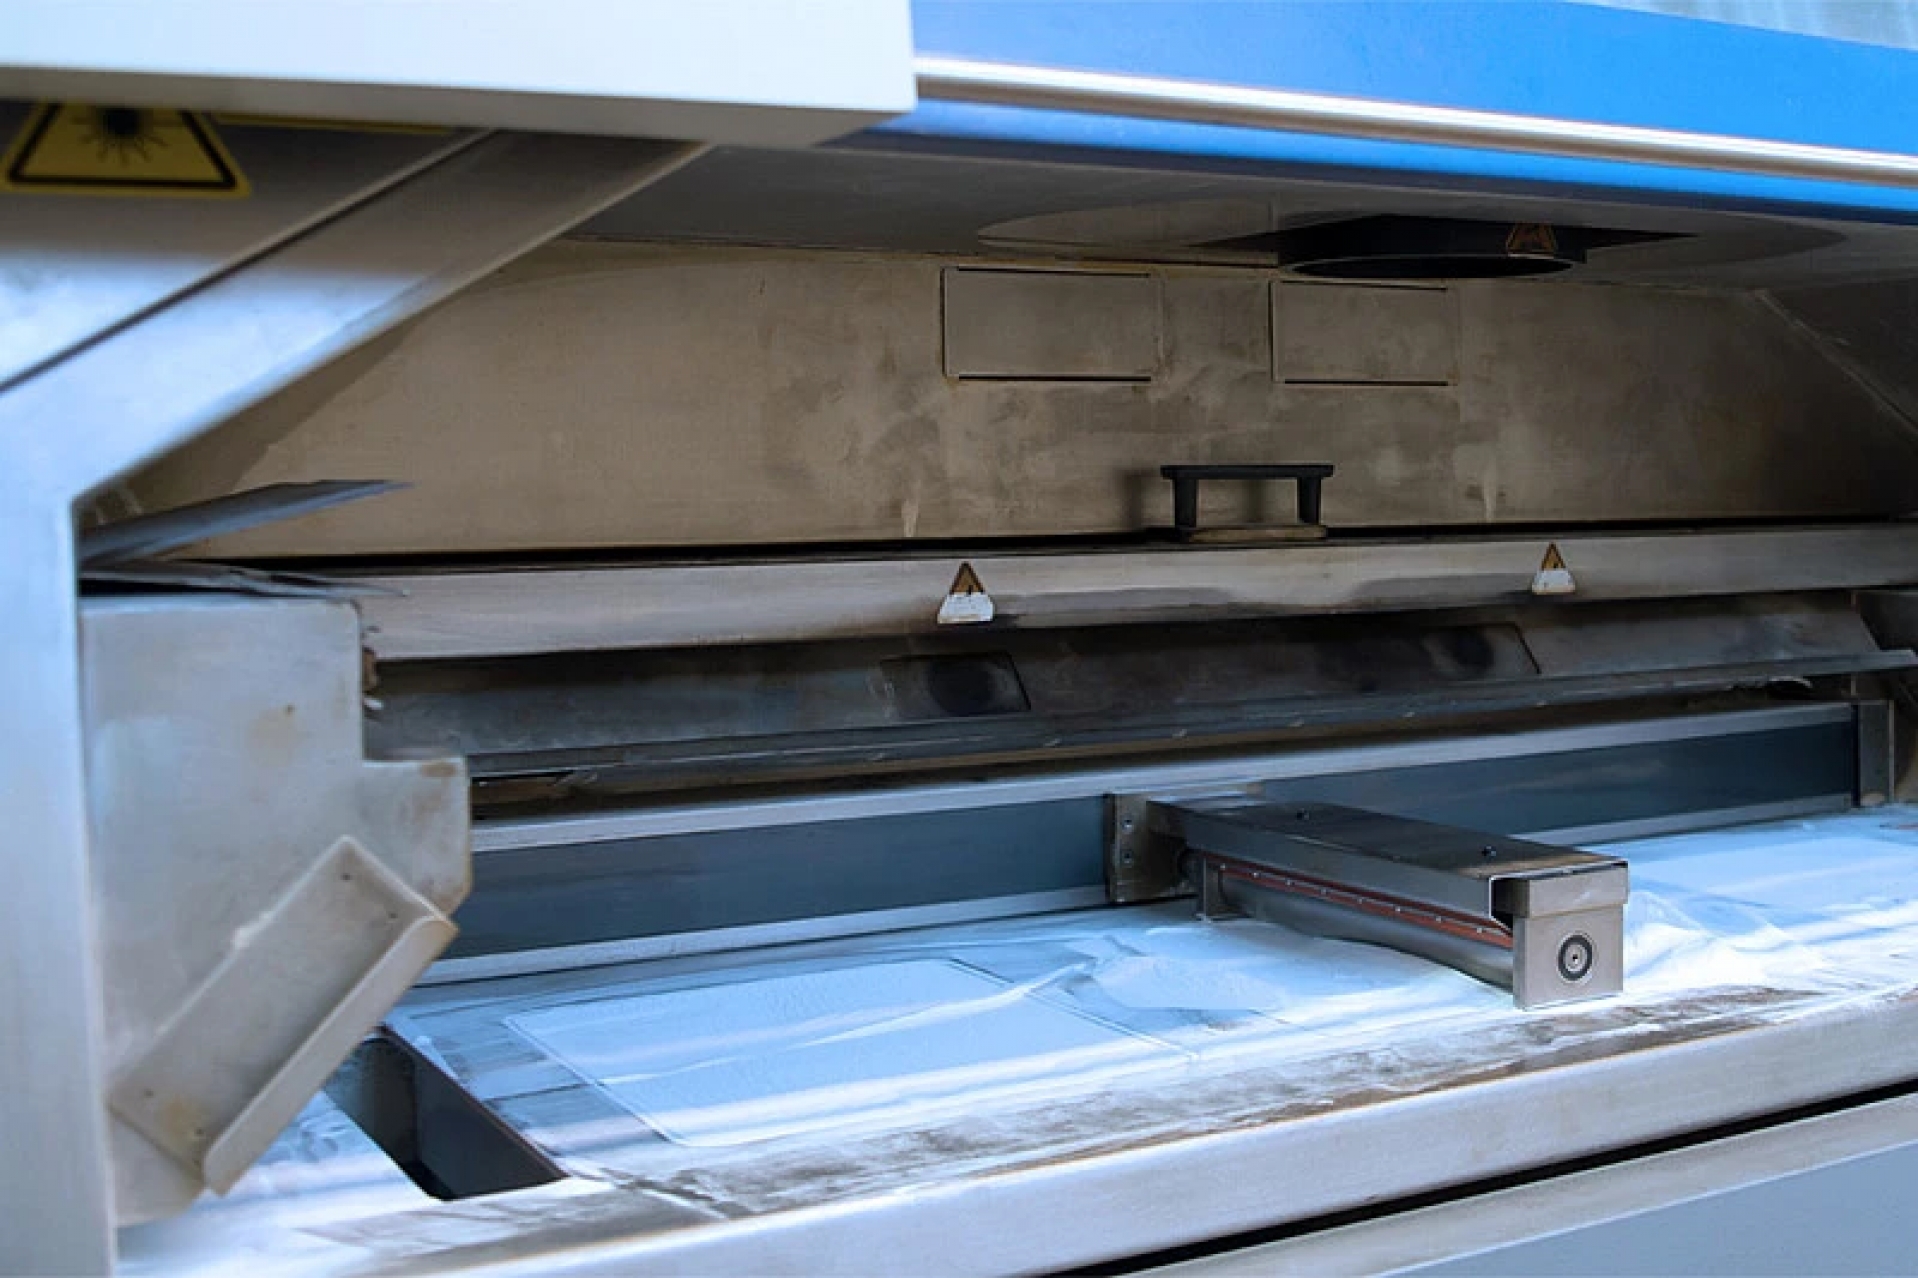
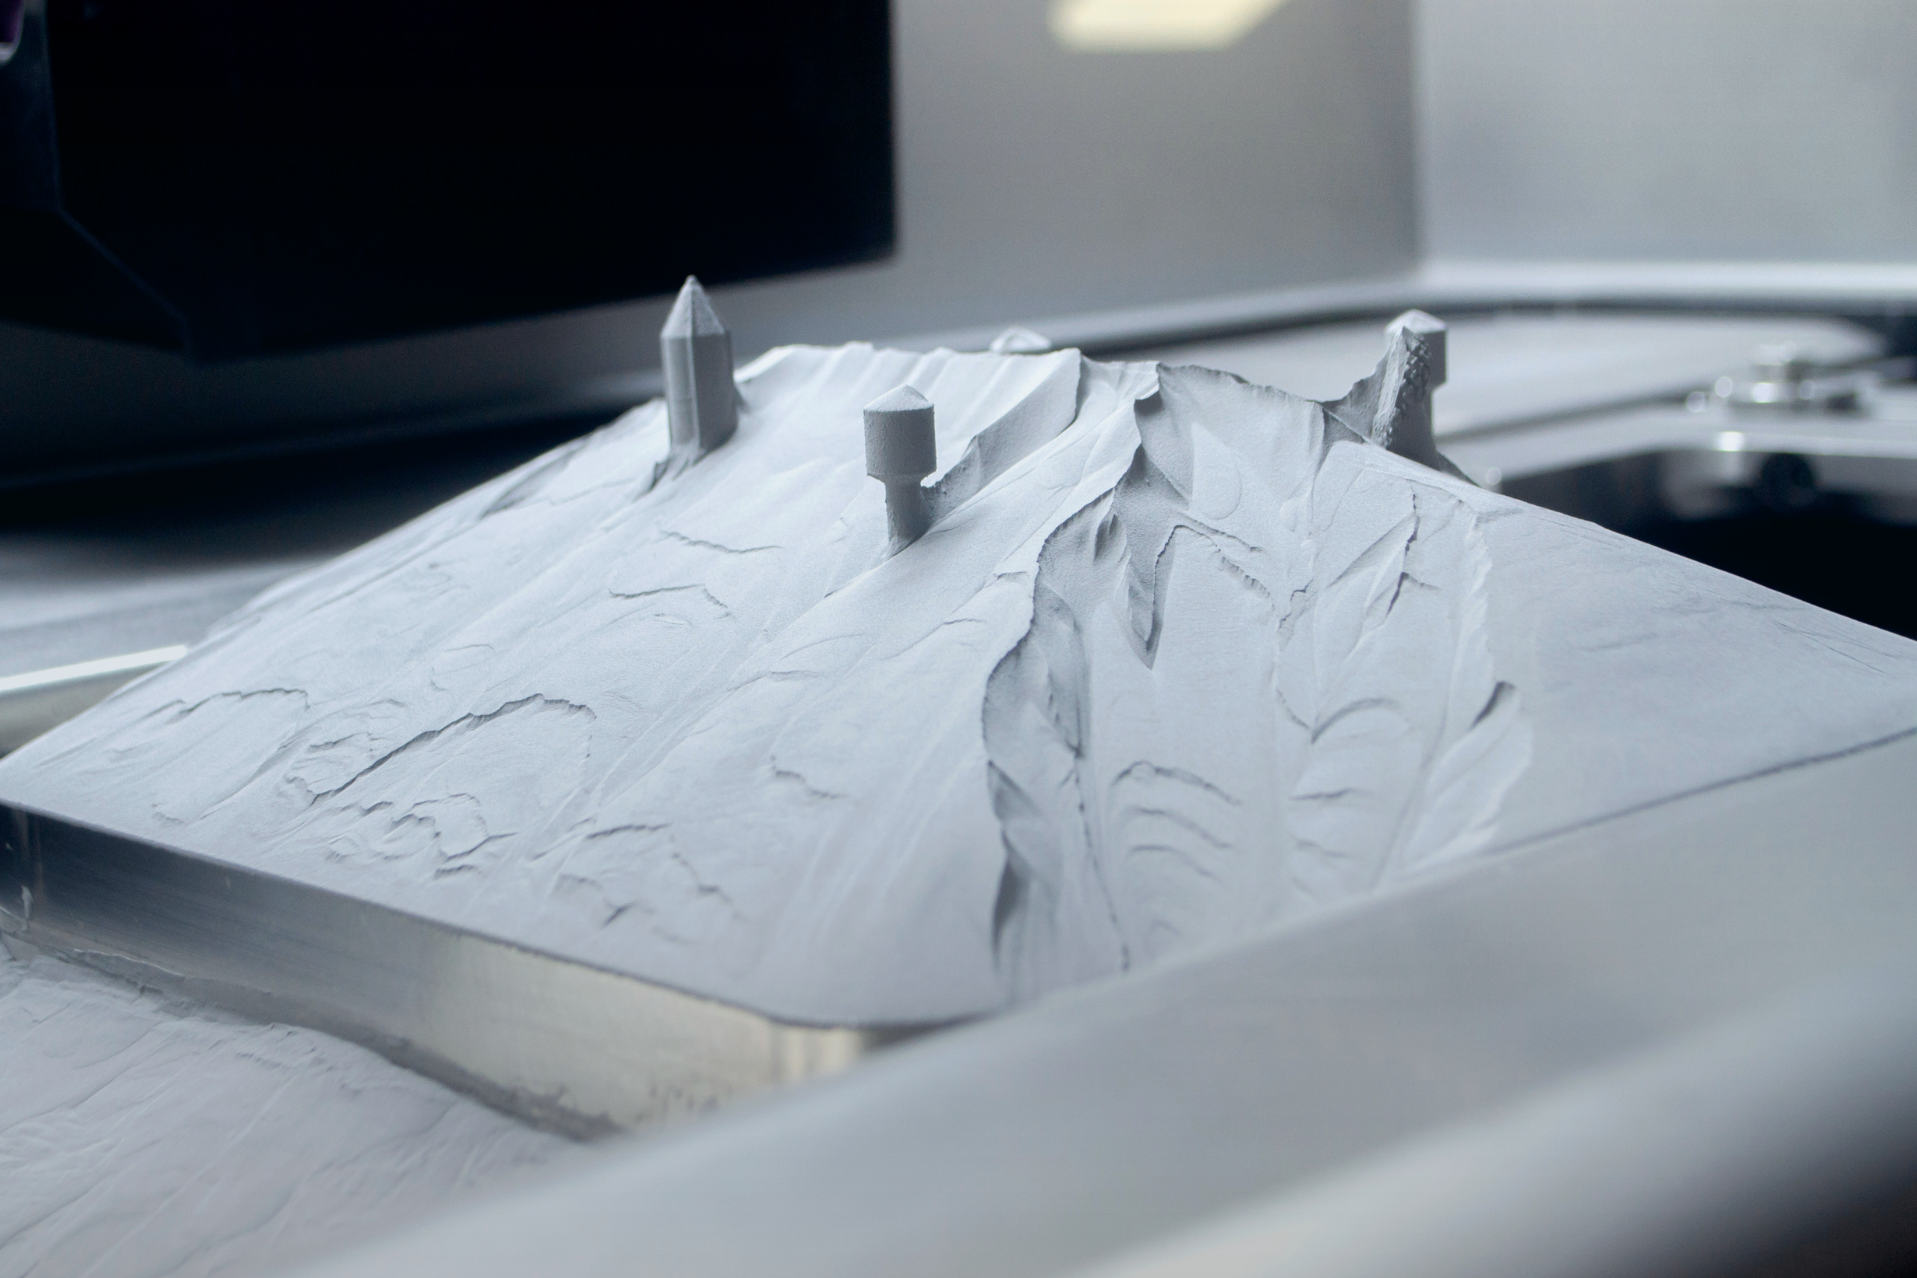
Nella manifattura additiva il punto di misura è spesso dentro una camera chiusa: polveri metalliche fini, atmosfera protettiva, radiazione laser e spruzzi, un bagno di fusione molto piccolo e molto caldo, superfici metalliche riflettenti e spazi ridotti attorno a testine e racle. Il processo procede strato dopo strato per ore, e un difetto nato all'inizio della stampa può emergere solo sul pezzo finito. Per questo si privilegiano misure senza contatto, anche attraverso le finestre di osservazione della camera, e sensori compatti da integrare in macchina, in grado di controllare il processo mentre avviene.
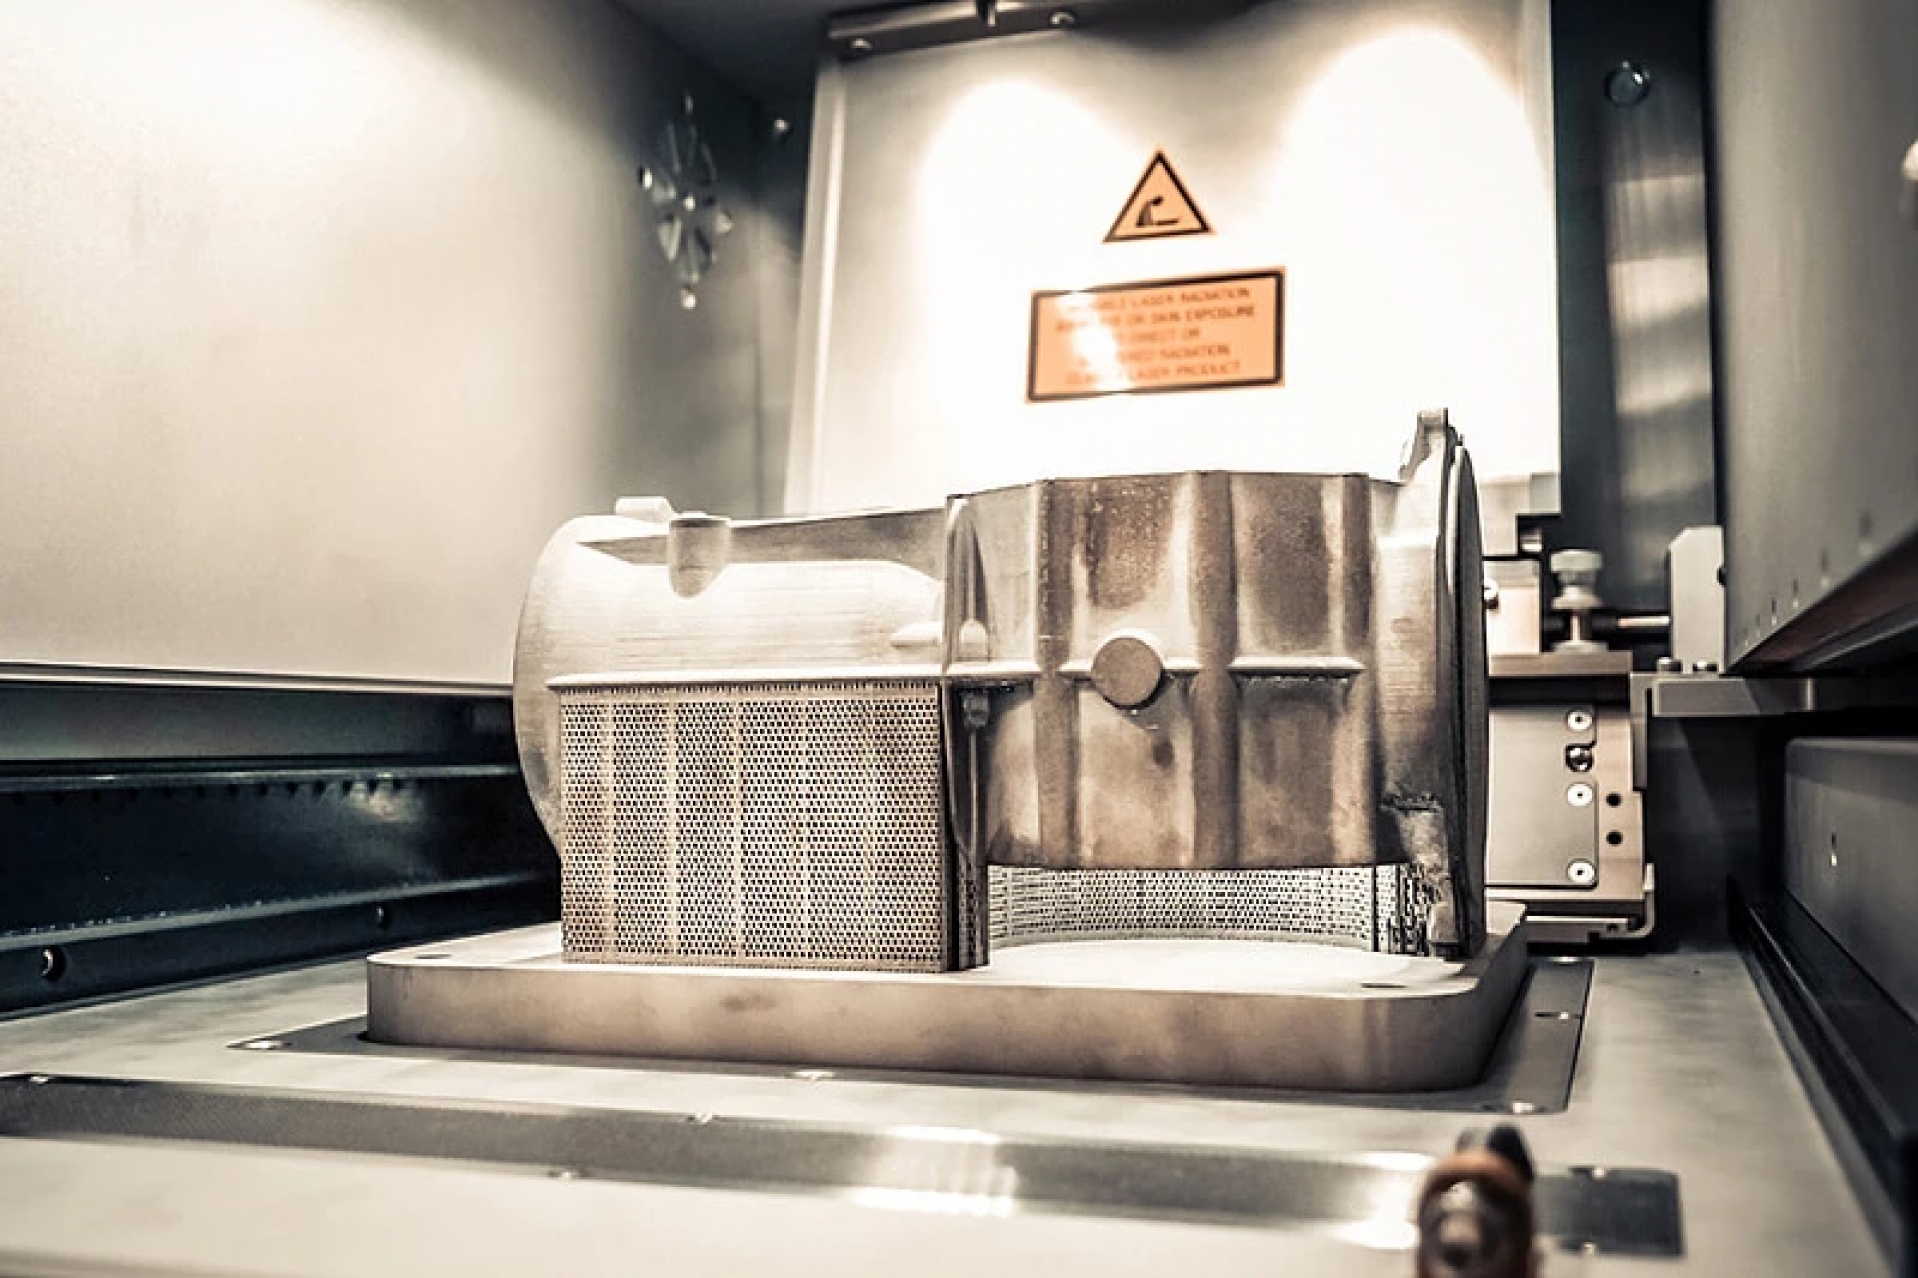
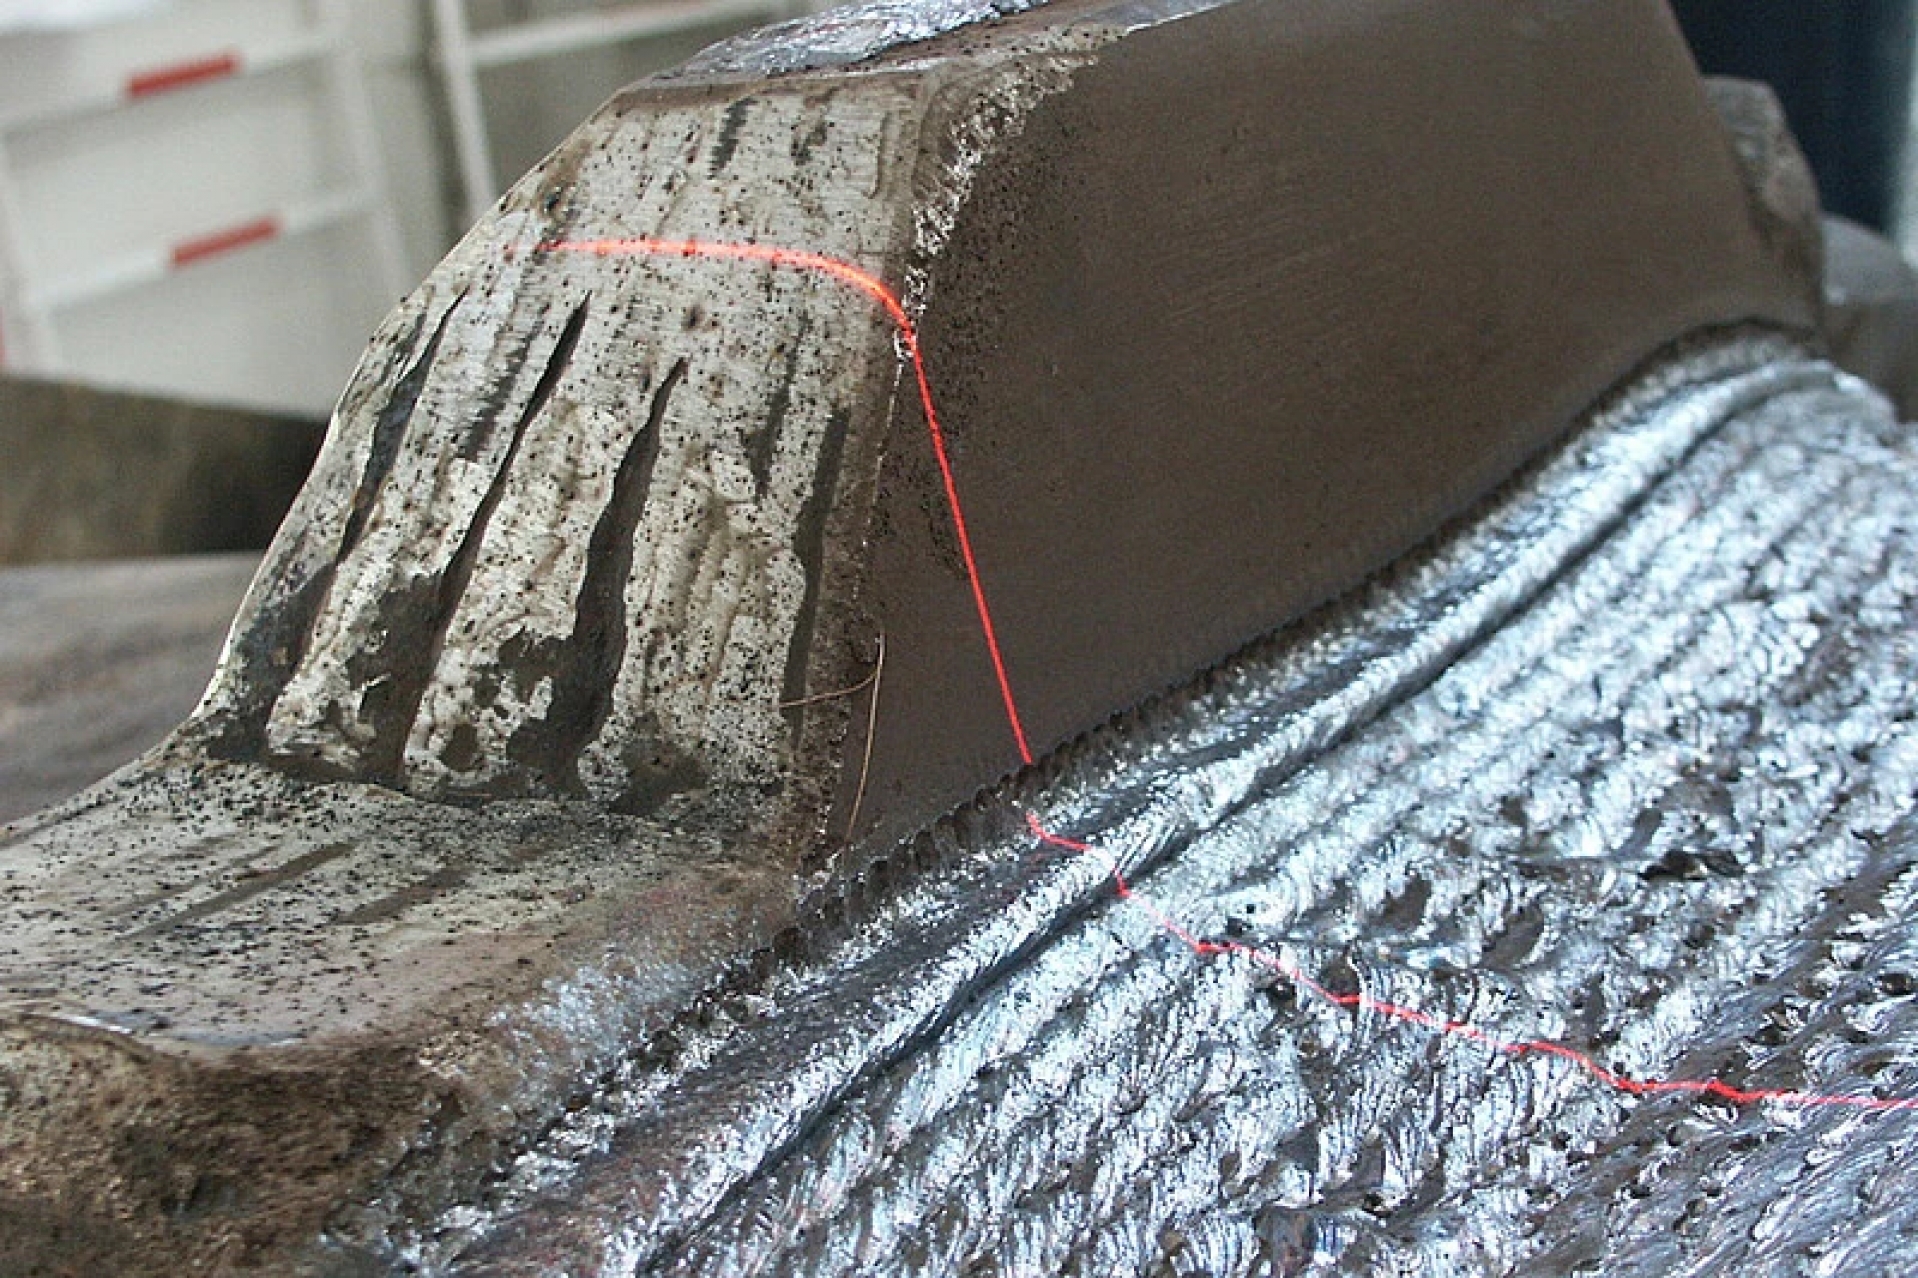
Nei processi a letto di polvere si controllano il preriscaldamento delle polveri, la distribuzione del calore durante la fusione laser, la distanza delle testine, l'inclinazione della racla e l'allineamento della piattaforma di costruzione. Nella deposizione di metallo, con laser o ad arco di filo, contano la temperatura del bagno di fusione e del deposito, la scansione 3D del pezzo prima del riporto, il percorso del robot nelle riparazioni e il controllo dei rivestimenti applicati. Nella stampa a filamento si sorvegliano la produzione del filamento e la temperatura durante la stampa. A valle del processo, il confronto con il modello CAD e le prove strutturali verificano che il componente sia conforme e pronto all'impiego.
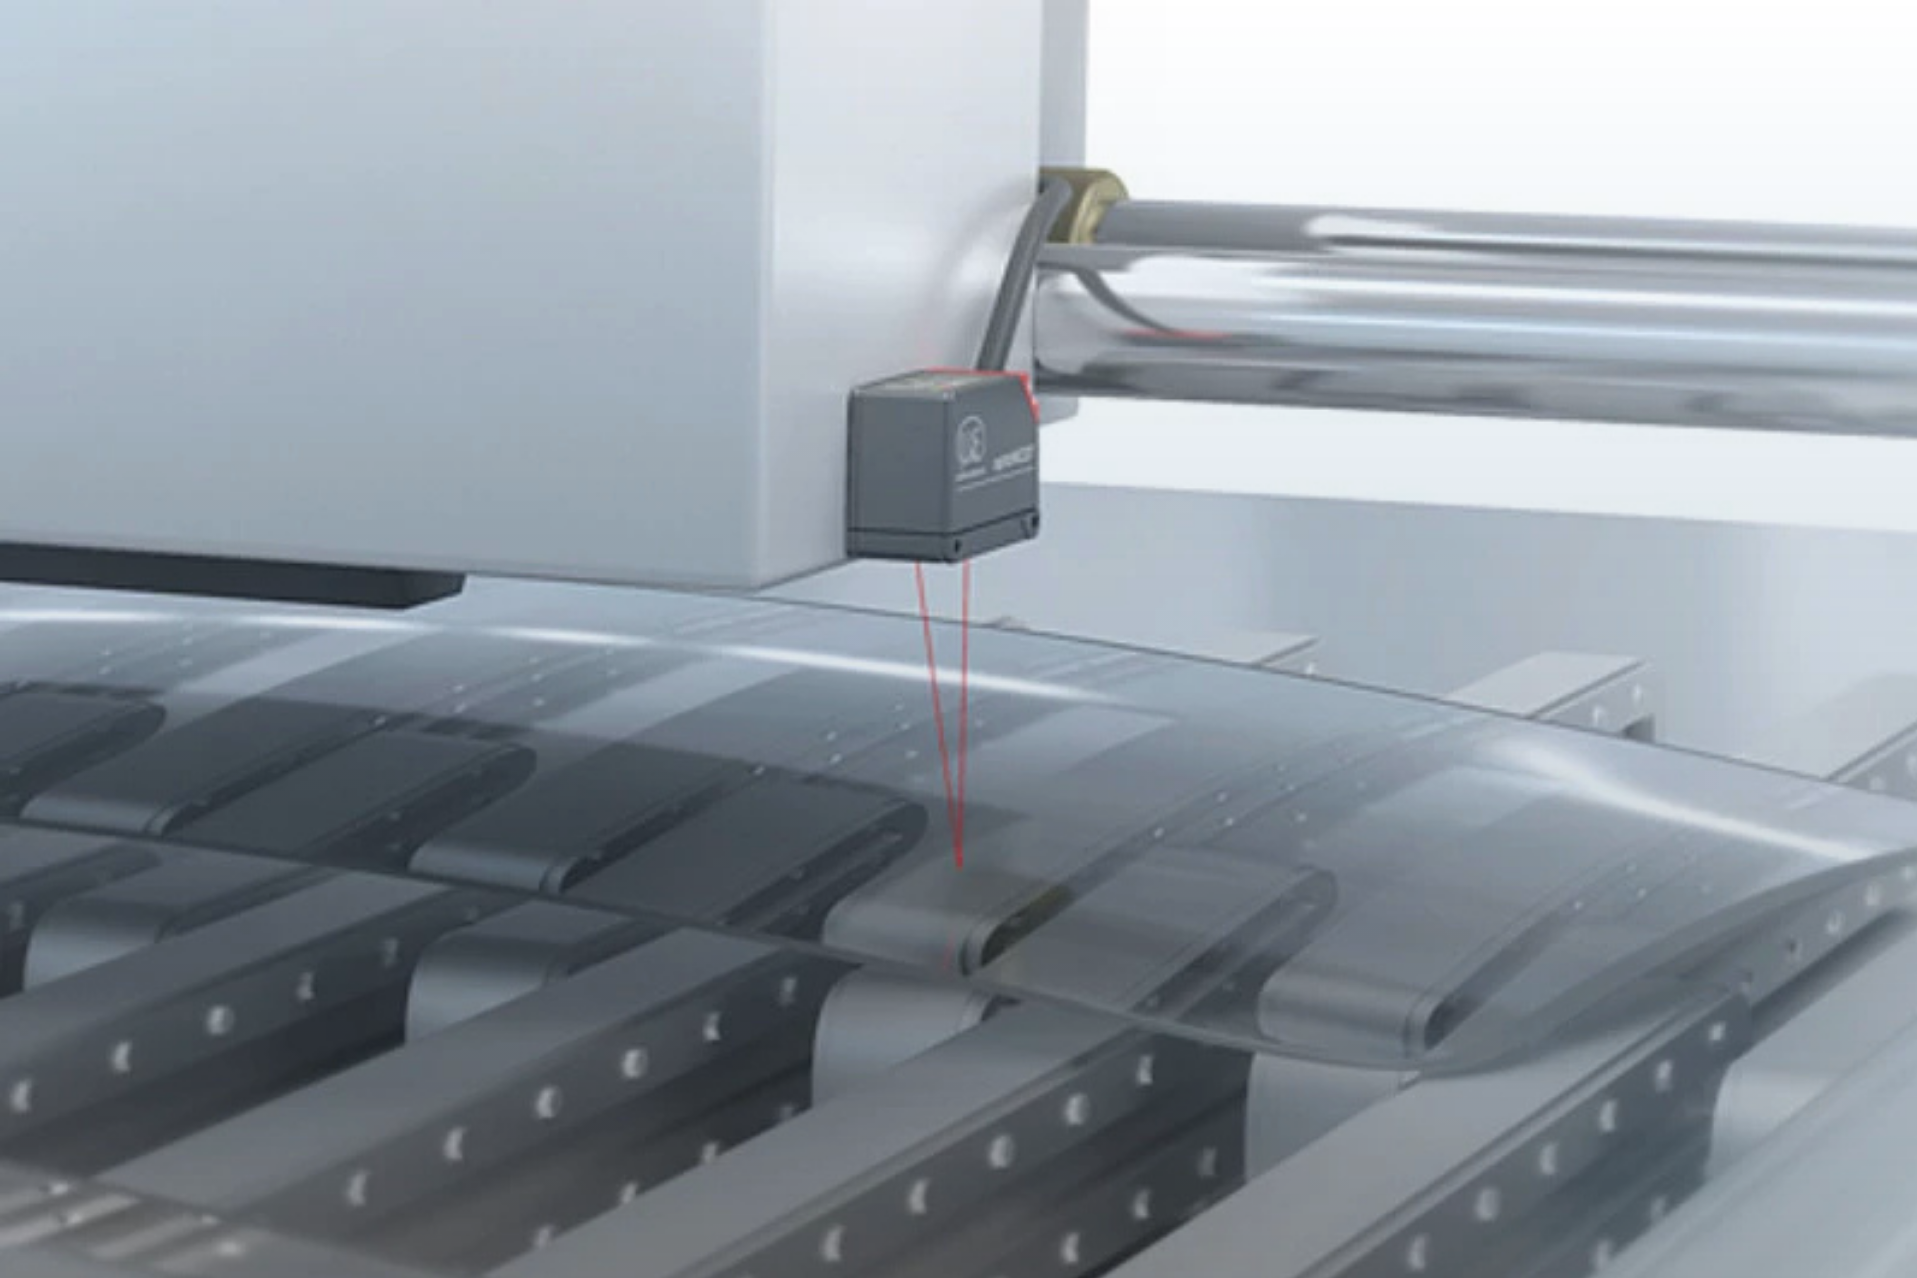
La scelta parte dalla grandezza e dal punto della macchina. Per la temperatura del bagno di fusione e dei punti critici si utilizzano i pirometri a infrarossi, mentre le termocamere a infrarossi mostrano la distribuzione del calore sull'intero strato o sul deposito. Per distanze e allineamenti in macchina, i sensori laser a triangolazione controllano la distanza delle testine, i sensori a correnti parassite misurano la posizione della piattaforma metallica e i sensori capacitivi rilevano spostamenti molto piccoli, come l'inclinazione della racla. Per la geometria del pezzo gli scanner laser di profilo restituiscono la forma da confrontare con il CAD, e per le prove strutturali si impiegano gli estensimetri e la Digital Image Correlation.
Nella manifattura additiva la misura giusta permette di intervenire durante la stampa invece di scoprire il difetto sul pezzo finito. I nostri ingegneri ti affiancano dalla definizione del punto di misura alla scelta della tecnologia, fino all'integrazione nella macchina o nella cella di produzione. Vedi tutte le soluzioni per la misura della temperatura e dello spostamento.
Prova
Con pirometri e termocamere a infrarossi, che misurano senza contatto, anche attraverso le finestre di osservazione della camera di stampa. Il pirometro segue con tempi di risposta rapidi la temperatura di un punto preciso, come il bagno di fusione. La termocamera mostra la distribuzione del calore sull’intero strato e individua le zone più calde o più fredde che possono generare tensioni residue, cricche e deformazioni.
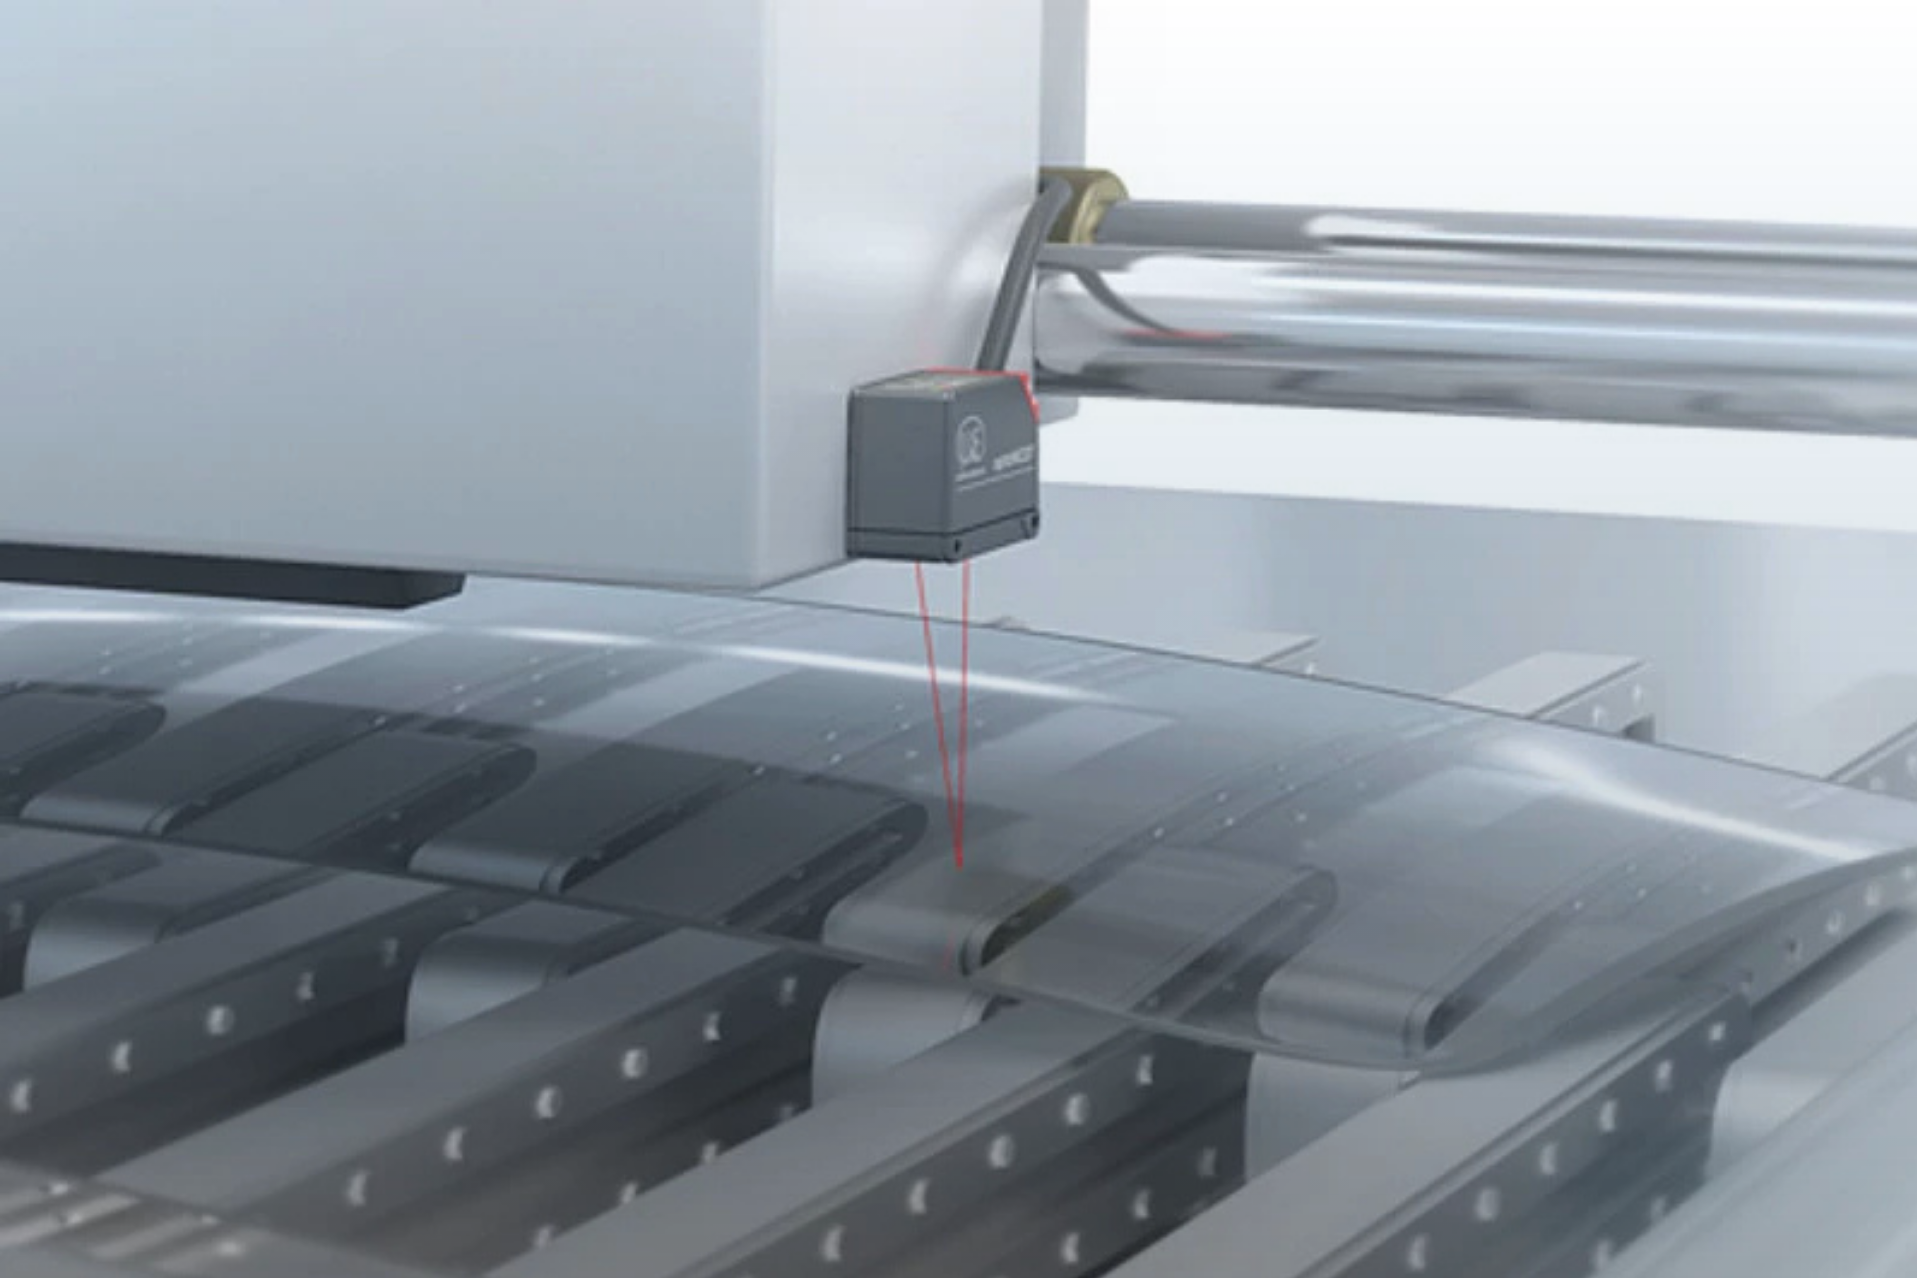
Con sensori di spostamento senza contatto integrati in macchina. I sensori laser a triangolazione misurano la distanza della testina dal piano di lavoro. I sensori a correnti parassite rilevano posizione e allineamento della piattaforma metallica, e i sensori capacitivi misurano spostamenti molto piccoli come l’inclinazione della racla. Un controllo continuo evita strati irregolari e collisioni.
Con scanner laser di profilo che acquisiscono la geometria del componente e la confrontano con il modello CAD, evidenziando scostamenti dimensionali e deformazioni. La stessa scansione 3D si usa anche prima di un riporto con laser cladding o di una saldatura di riparazione, per calcolare il percorso della testina sulla forma reale del pezzo.
Con prove di carico strumentate. Gli estensimetri, applicati nei punti critici, misurano la deformazione locale, mentre la Digital Image Correlation rileva senza contatto il campo di deformazione sull’intera superficie. I dati permettono di confrontare il comportamento reale del componente con le simulazioni e di qualificarlo per l’impiego finale.
Per maggiori informazioni sui nostri prodotti e servizi, compila il form di contatto.
Ti risponderemo al più presto.
Distributore ufficiale per l’Italia